 佳兴自动化JIA XING AUTO
在线咨询
佳兴自动化JIA XING AUTO
在线咨询
以技术创新为驱动,持续为锂电池行业提供高可靠、高效率的自动化装备与整体解决方案。
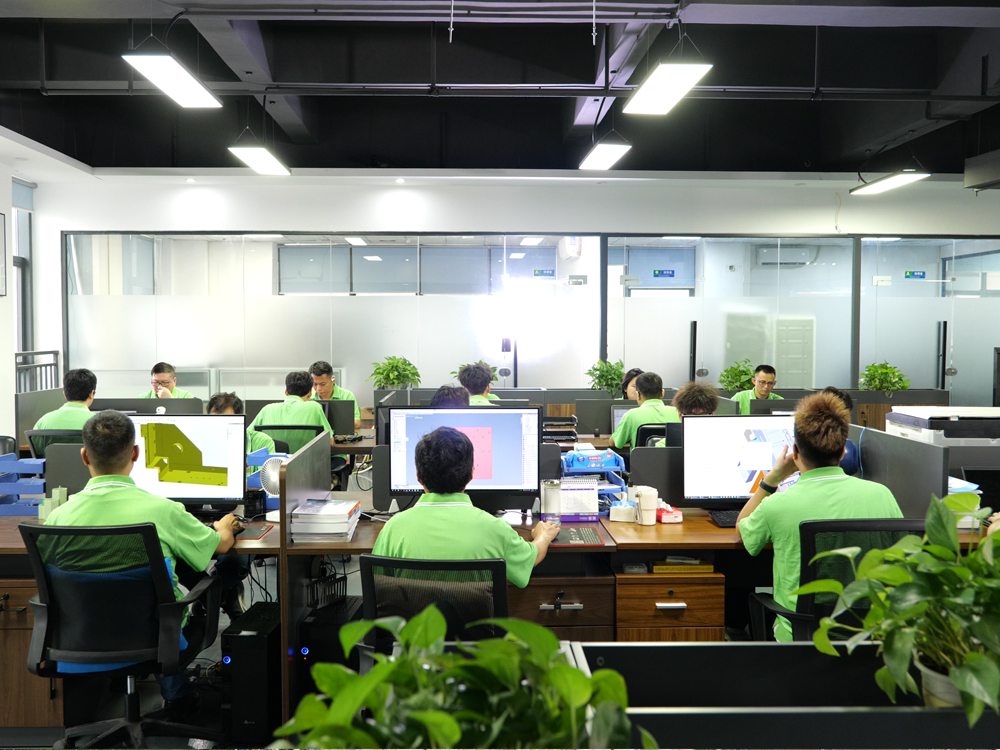
东莞市佳兴自动化设备科技有限公司成立于 2016 年,是专业从事以锂电池设备研发、设计、制造销售为一体的国家高新科技企业。公司拥有自主知识产权,获得 ISO 质量体系认证,持有多项发明专利与实用新型专利,致力于为锂电池制造提供高效、智能的自动化解决方案。
研发、制造、品质、服务全链路能力,为客户创造长期价值。
拥有自主知识产权,持续技术创新
研发、设计、制造销售一体化
ISO 质量体系认证,全流程质控
从方案到售后,全程专业服务保障
主要用于方型锂离子动力电池正负极片的冲切成形,可适应连续涂布和间隙涂布工艺;模切 + 收料全流程一体化,25~35ppm 稳定效率,合格率 98%。
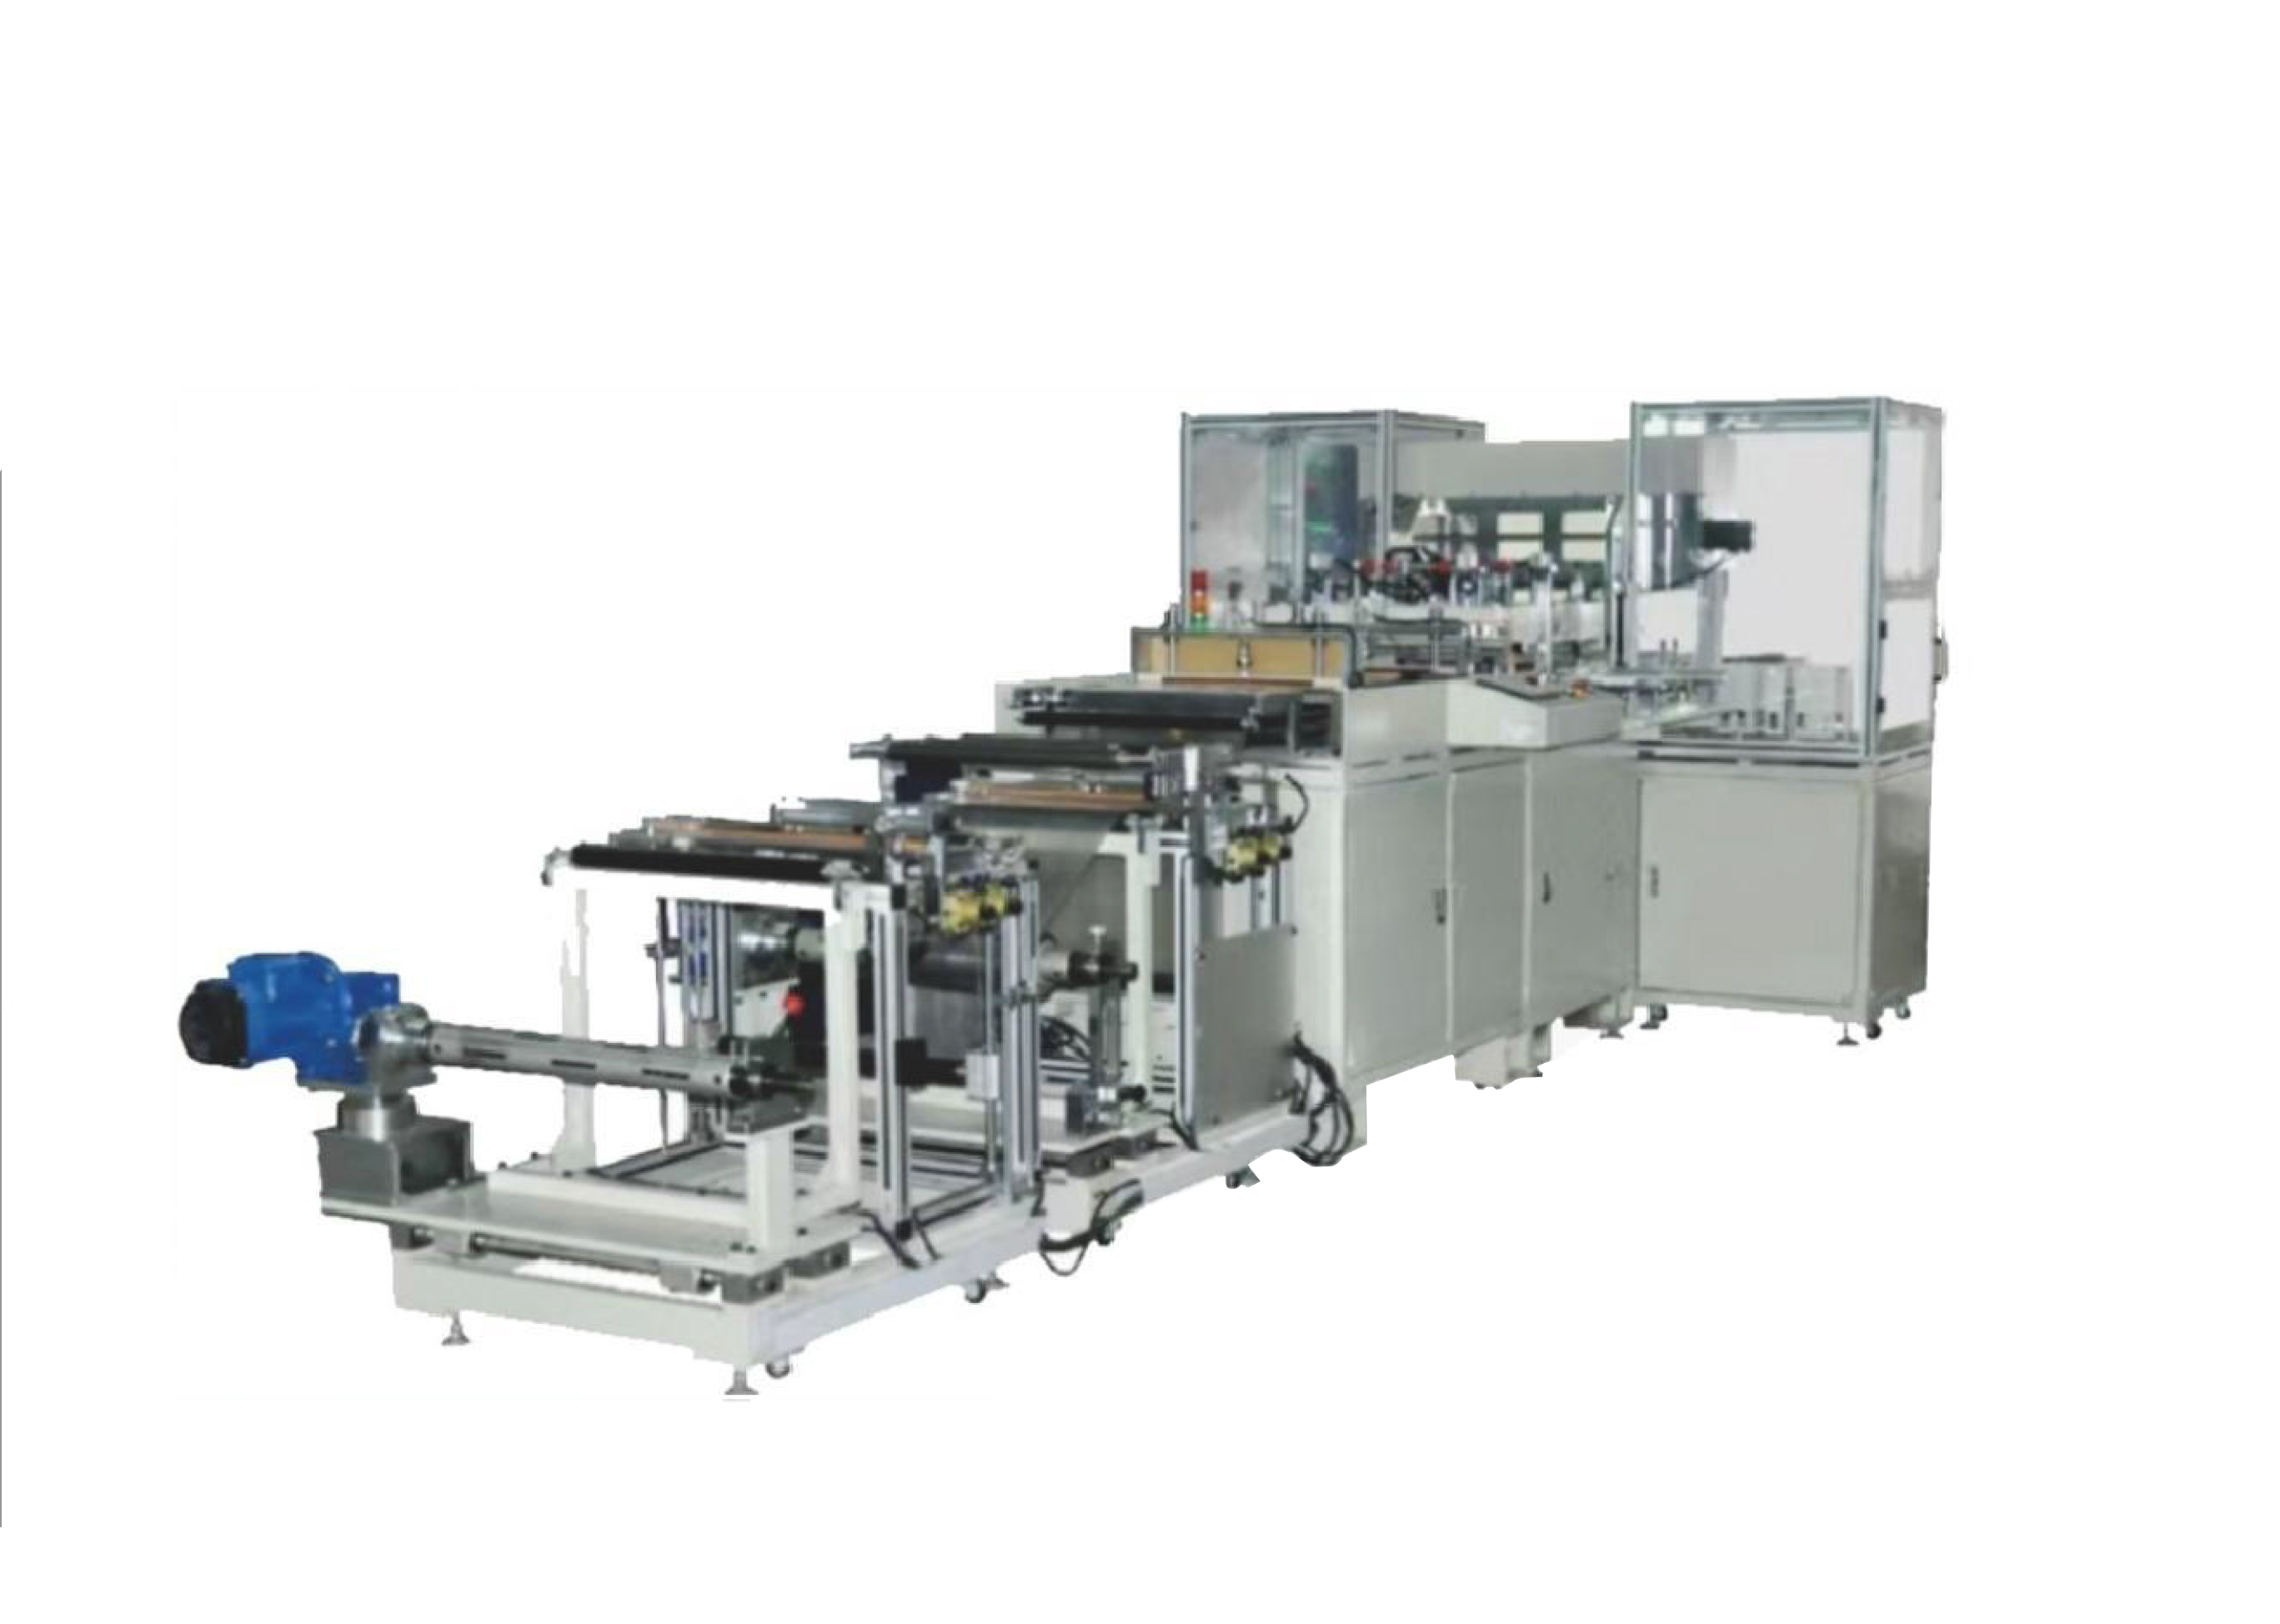
从放卷到收料、废料处理,全自动化五道工序精准衔接。
关键性能指标一览(具体可按客户极片规格定制)。
| 卷料直径 (mm) | ≤ φ450 |
| 进料宽度 (mm) | ≤ 520 |
| 极片厚度 (mm) | 0.06 - 0.25 |
| 最大成形尺寸 (mm) | 500 × 480 |
| 刀模外框尺寸 (mm) | 550 × 520 |
| 刀模高度 a (mm) | 8 |
| 工作效率 (ppm) | 25 ~ 35 |
| 模切压力精度 (mm) | ±0.202 |
| 极片毛刺 (mm) | ≤ 0.02 |
| 刀模寿命 | > 2 万次 |
| 合格率 | 98%仅本机造成的不良 |
| 稼动率 | 95%仅本机造成的故障 |
| 功率 (kW) | 6 |
| 适应工艺 | 连续涂布 / 间隙涂布 |
专业锂电池极片模切设备,350PPM 冲切效率 + 模具总寿命>1500W 次 + 切叠 98% 转换率,确保极片尺寸精度与一致性,可与叠片设备无缝衔接。
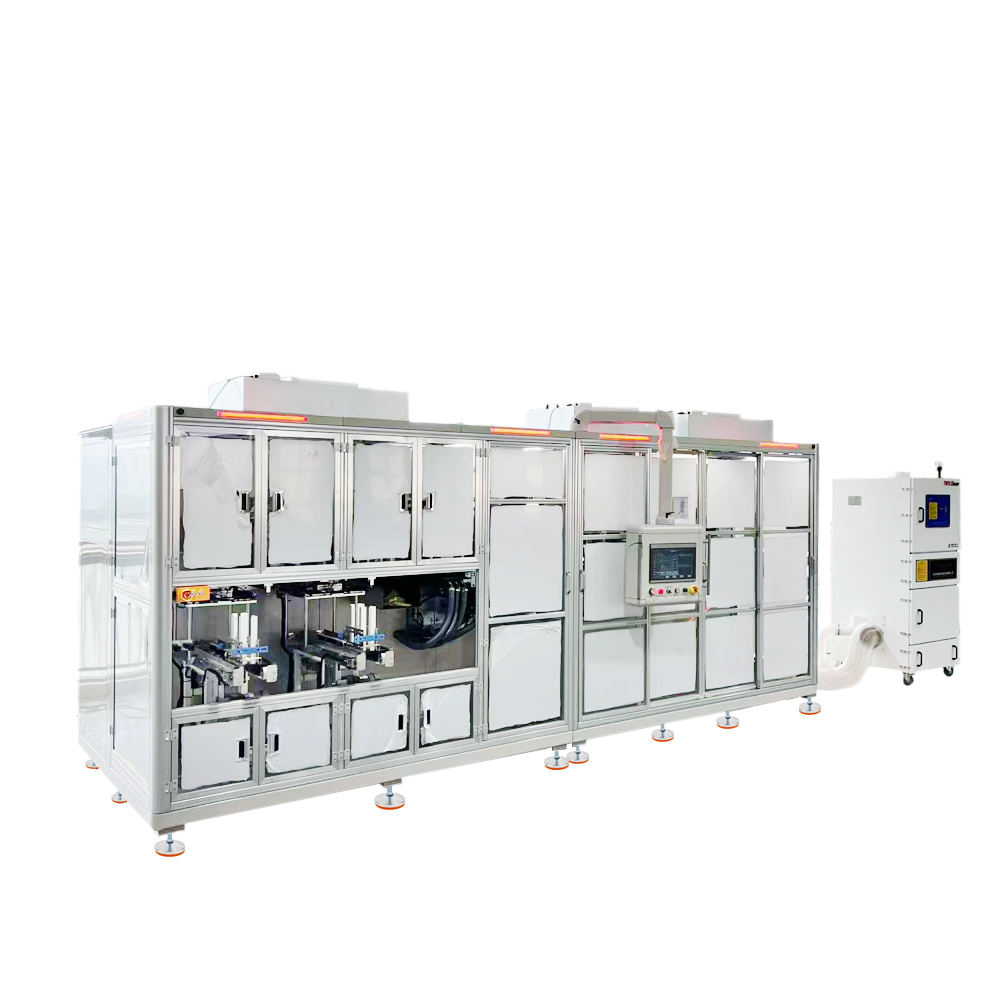
围绕"效率、安全、寿命、灵活、配套"五大维度打造高品质模切机。
实现 350PPM 高速冲切,满足大规模产线节拍需求。
设备内循环提高粉尘控制,营造洁净安全的操作环境。
满足毛刺要求前提下,模具总寿命>1500W 次。
各组件标准化、可插拔,按客户需求灵活定制组合。
切割与叠片工序无缝衔接,实现 98% 切叠转换率。
9 大关键技术指标,构建行业领先的极片模切能力。
关键性能指标一览(具体可按客户极片规格定制)。
| 极片宽度 W (mm) | 80 - 200公差 ±0.2 |
| 极片长度 L (mm) | 300 - 650公差 ±0.2 |
| 极耳肩宽 Dt (mm) | 0 - 50公差 ±0.2 |
| 极耳宽度 Wt (mm) | 20 - 100公差 ±0.2 |
| 效率 (pcs/min) | 200 - 300 |
| 冲模总寿命 | > 1000万次 |
| 模具冲切横向 Va | ≤ 12μm以箔材为基准 |
| 切刀纵向毛刺 Vb | < 10μm以箔材为基准;单次寿命 ≥100万次 |
| 外型尺寸 (mm) | 7280 × 1700 × 2460 |
| 良品率 / 故障率 | ≥ 99% / ≤ 2% |
主要用于方型锂离子动力电池电芯的 Z 字形叠片;CCD 视觉对位精度更高,效率 ≤0.9s/pcs,良品率 ≥99%,适用于对叠片精度有更高要求的中小批量产线。
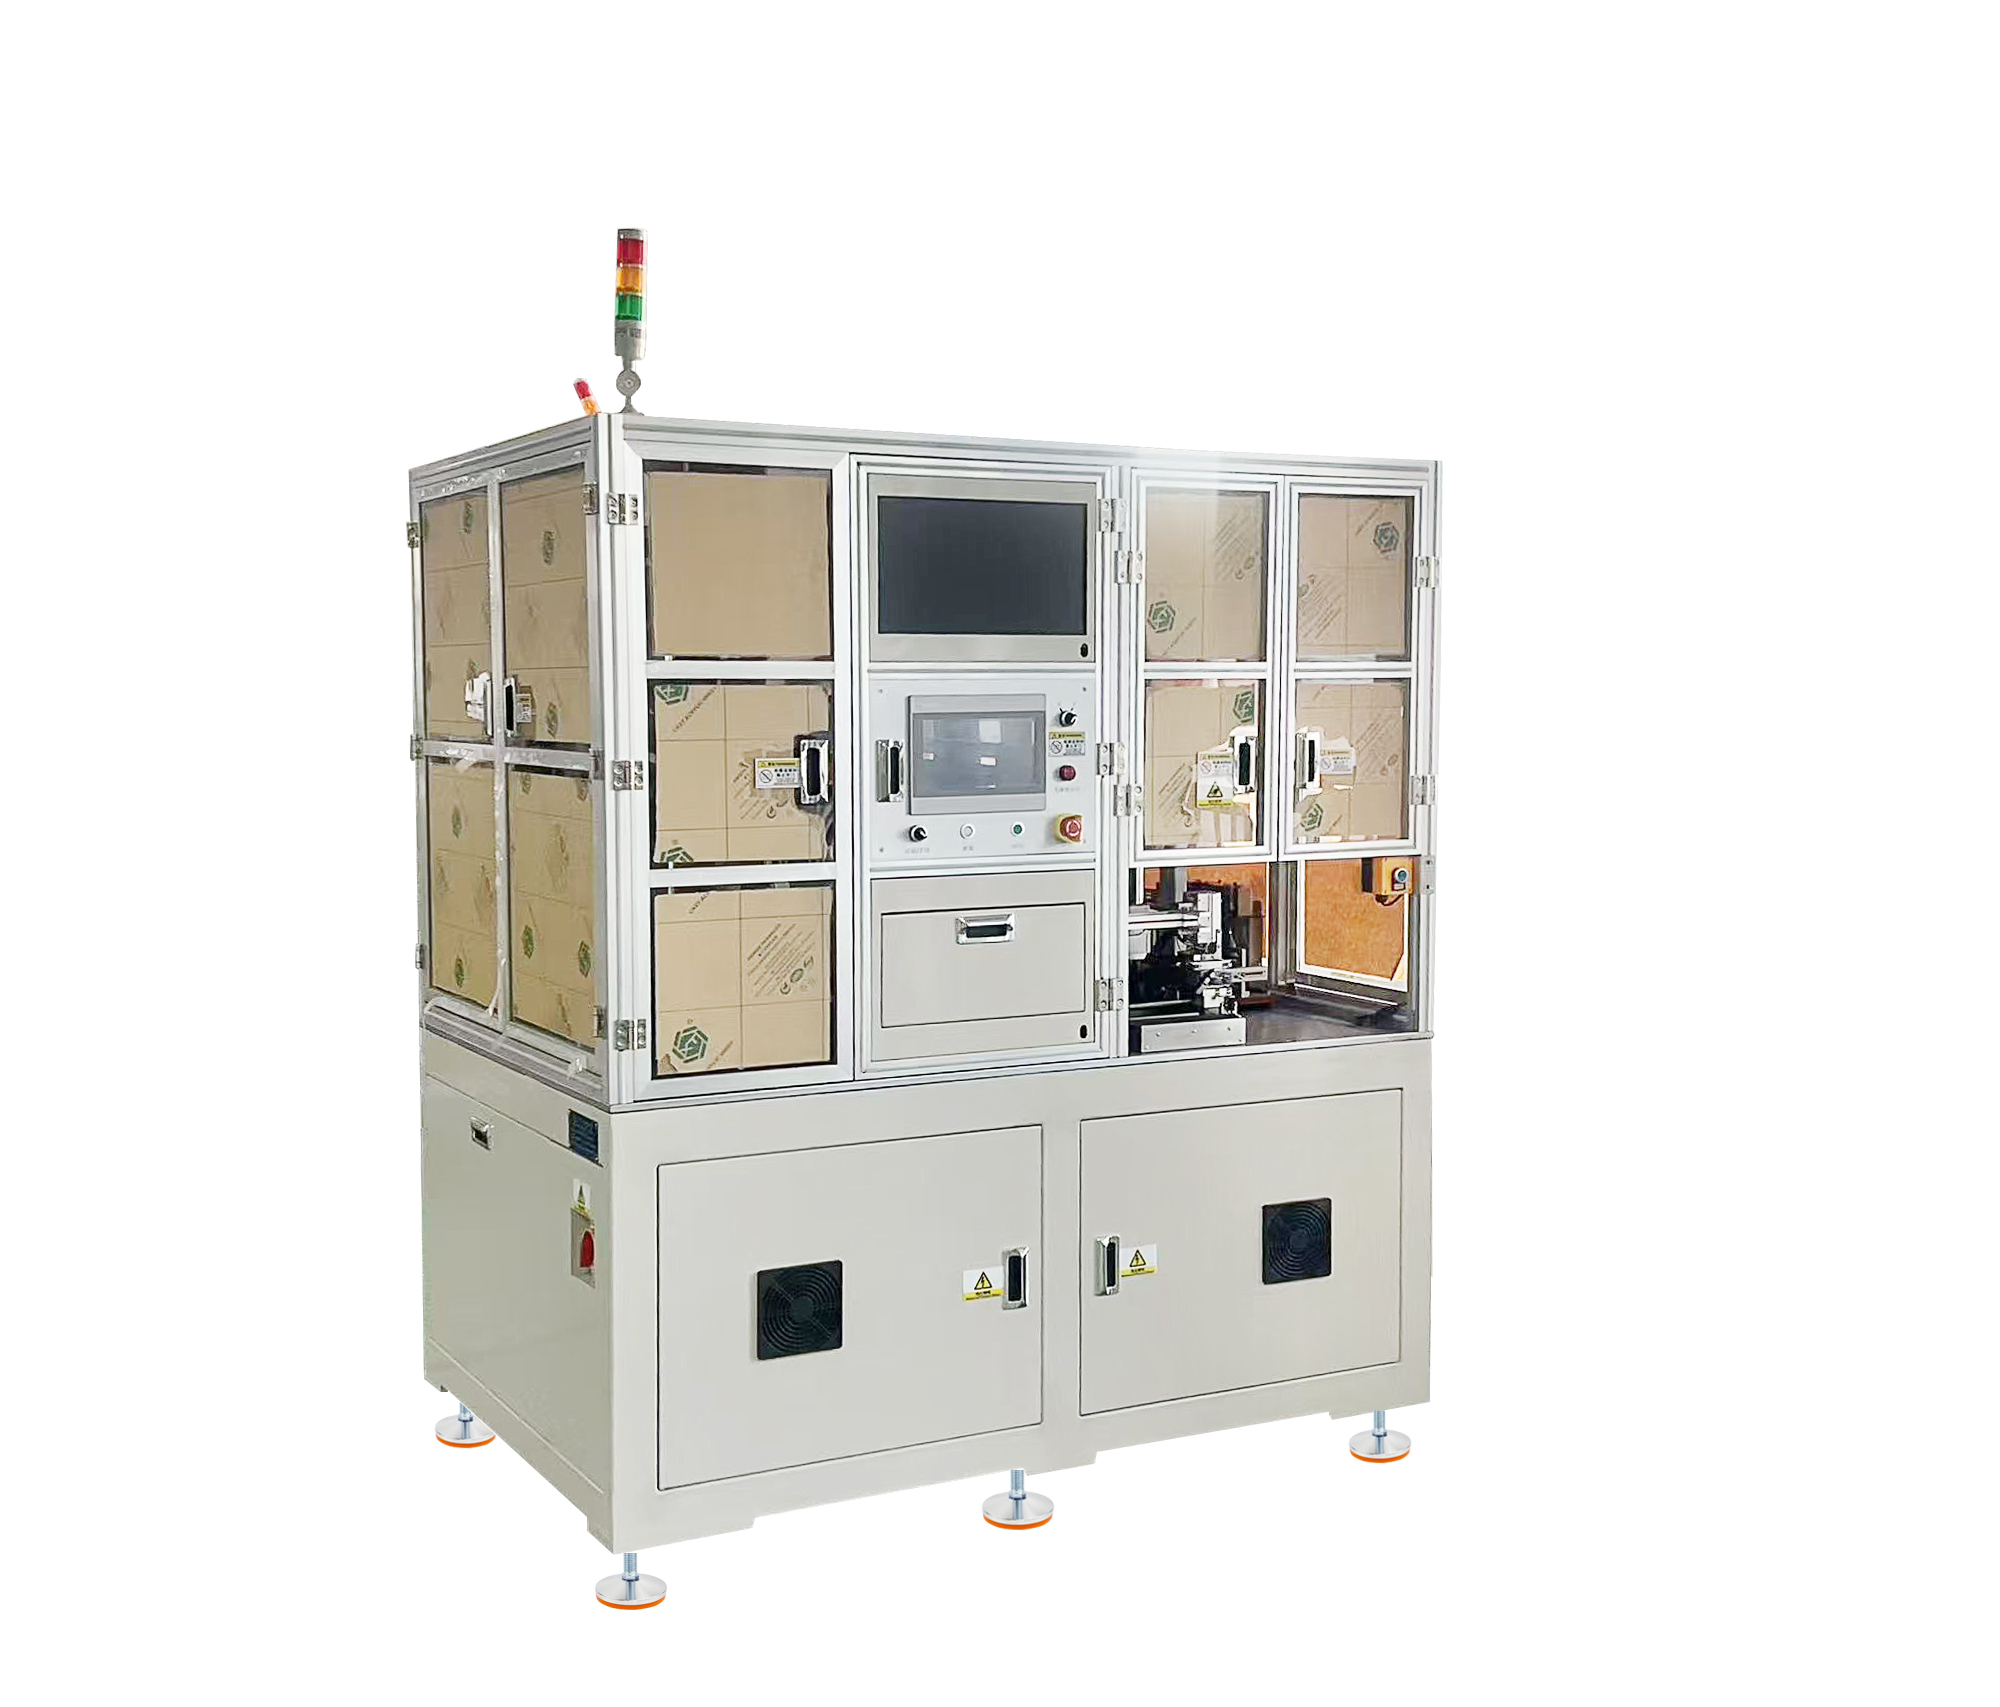
从放卷到出料,每道工序都兼顾精度与效率。
关键性能指标一览(具体可按客户电芯规格定制)。
| 电芯宽度 W (mm) | 30 - 100 |
| 电芯长度 L (mm) | 50 - 160 |
| 电芯厚度 T (mm) | 0 - 20 |
| 电芯极耳长度 (mm) | 0 - 20 |
| 效率 (s/pcs) | ≤ 0.9 |
| 相邻极片对齐度 (mm) | ≤ 0.15 |
| 单只电芯辅助时间 | ≤ 10S |
| 隔膜对齐度 (mm) | ±0.2 |
| 叠片电芯整体对齐度 | ±0.3 |
| 极片隔膜中心对齐度 | ±0.3 |
| 外型尺寸 (mm) | 1700 × 1200 × H2000 |
| 良品率 | ≥ 99% |
主要用于方型锂离子动力电池电芯的 Z 字形叠片;机械对位结构成熟稳定,效率 ≤0.9s/pcs,良品率 ≥99%,是中小批量多样化生产的优选方案。
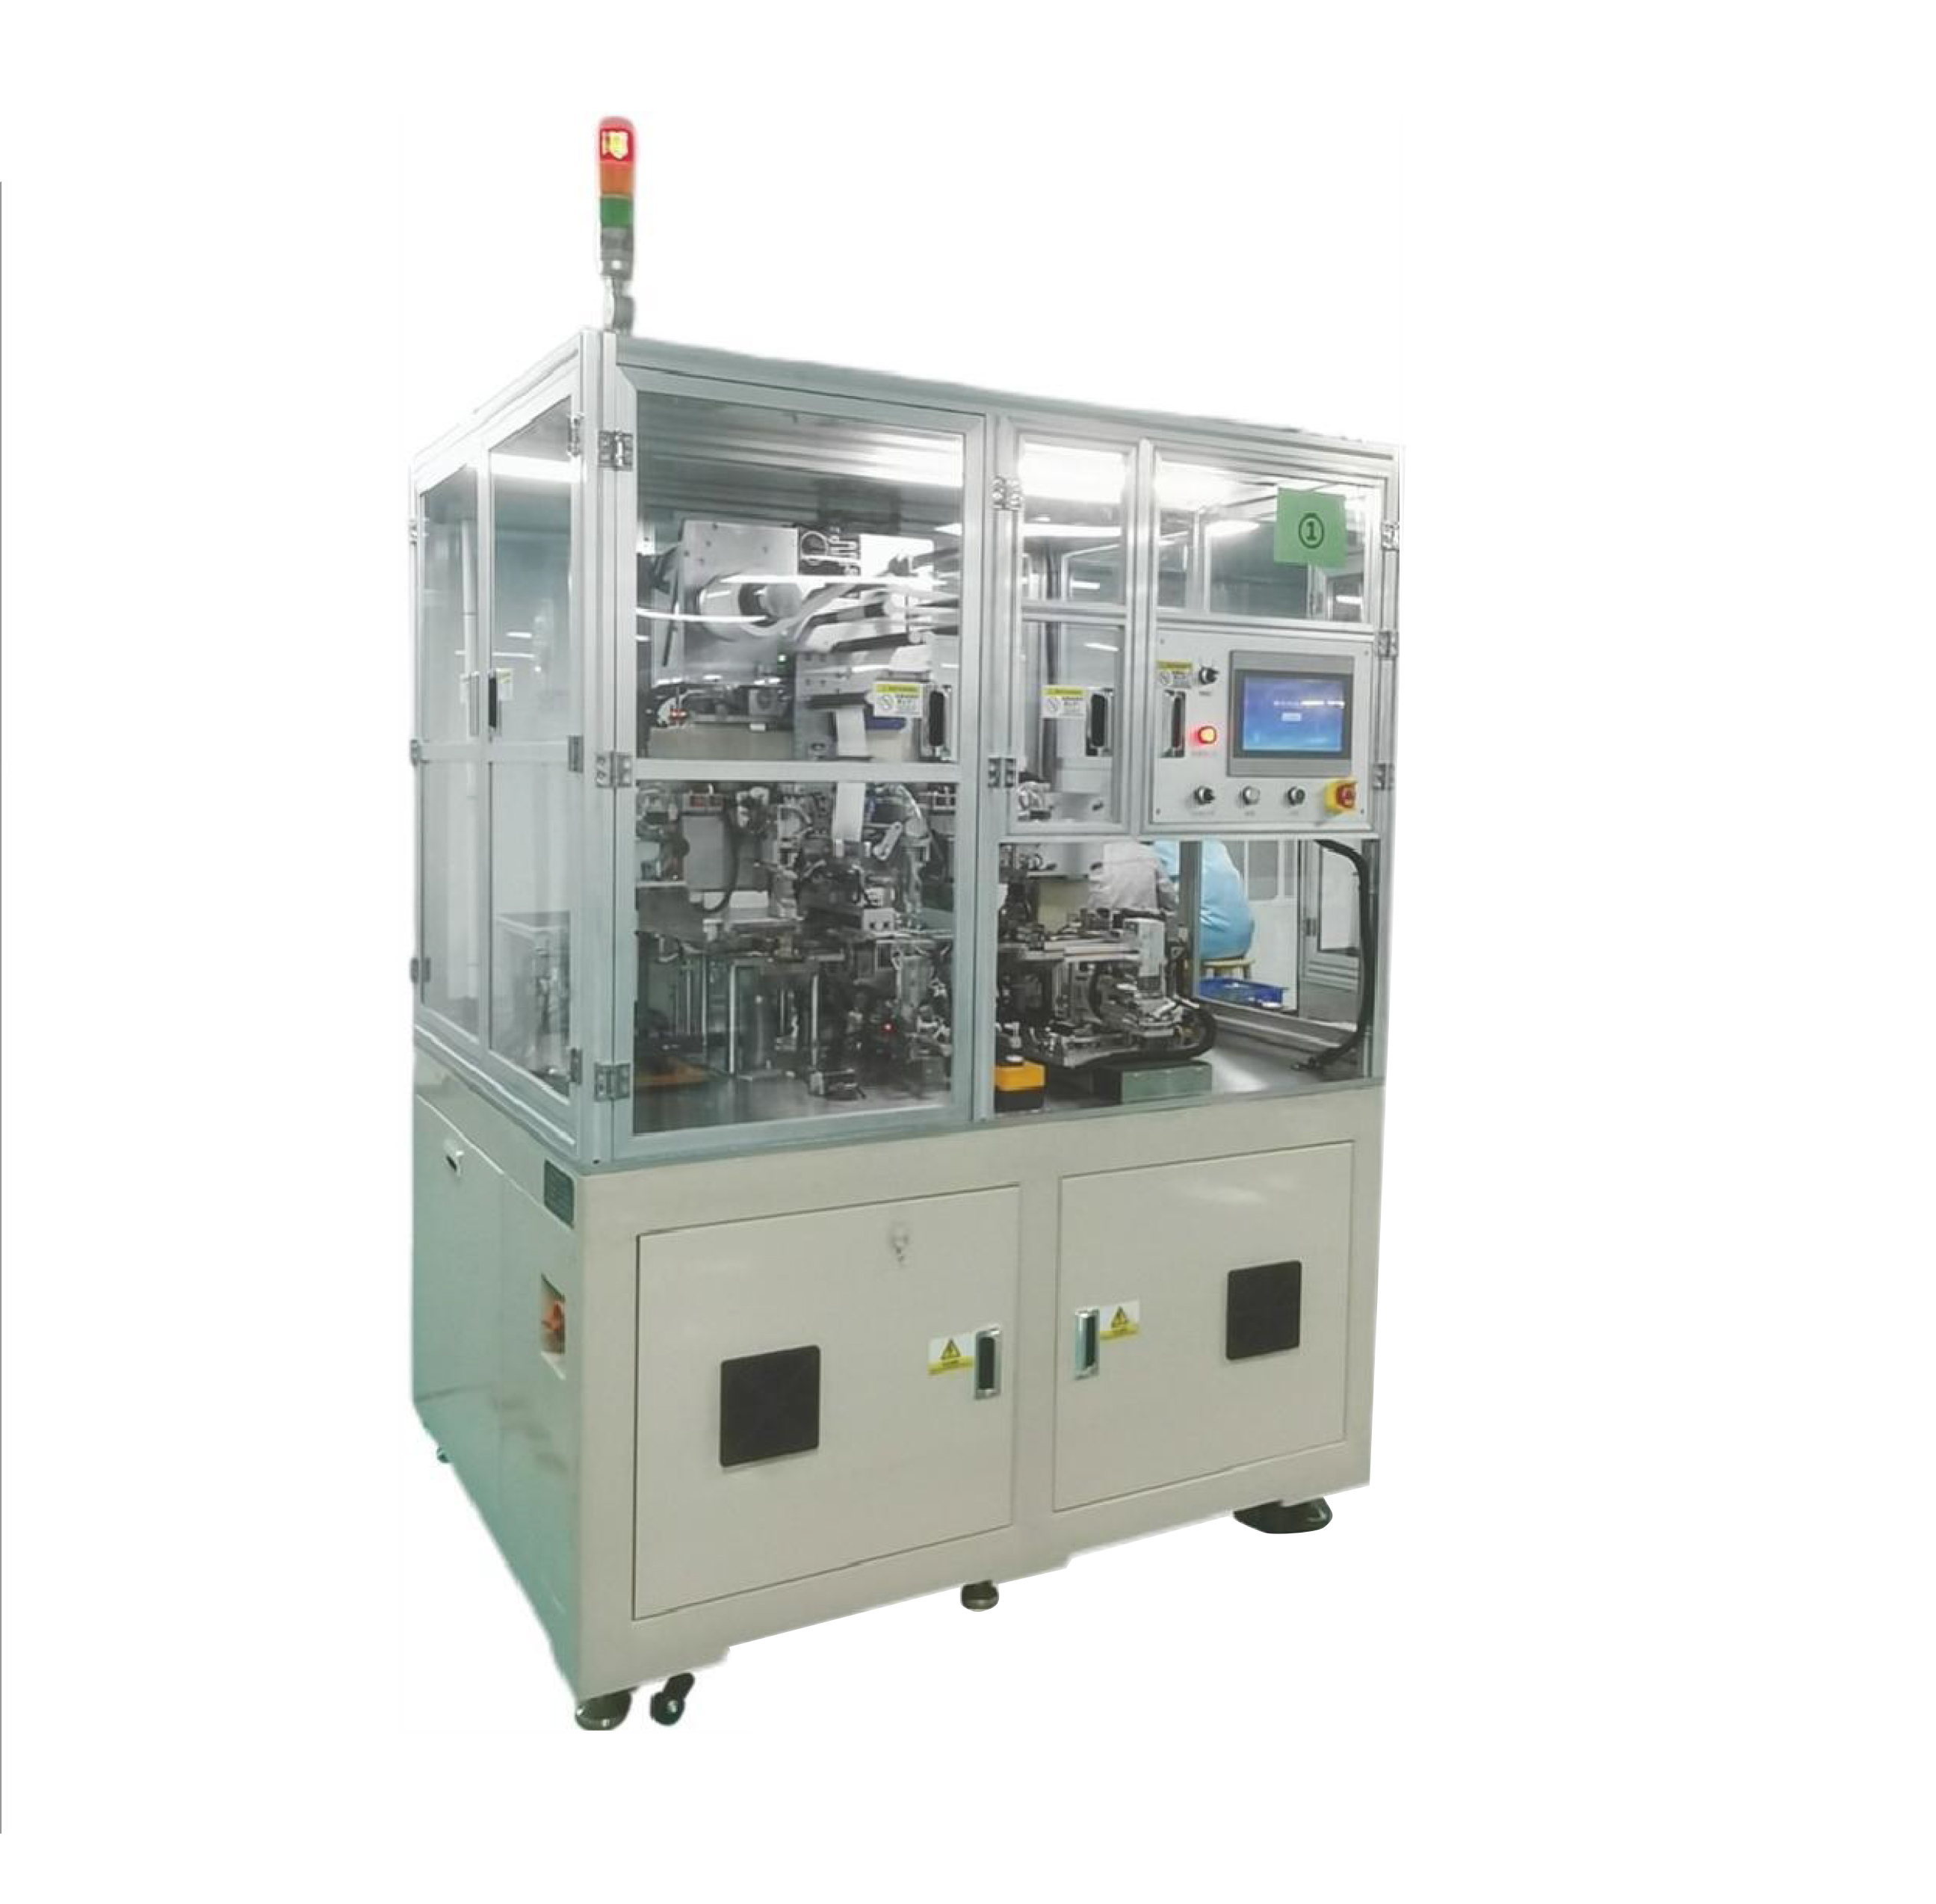
从放卷到出料,每道工序都兼顾精度与效率。
关键性能指标一览(具体可按客户电芯规格定制)。
| 电芯宽度 W (mm) | 30 - 100 |
| 电芯长度 L (mm) | 50 - 160 |
| 电芯厚度 T (mm) | 0 - 20 |
| 电芯极耳长度 (mm) | 0 - 20 |
| 效率 (s/pcs) | ≤ 0.9 |
| 相邻极片对齐度 (mm) | ±0.2 |
| 单只电芯辅助时间 | ≤ 10S |
| 隔膜对齐度 (mm) | ±0.2 |
| 叠片电芯整体对齐度 | ±0.3 |
| 极片隔膜中心对齐度 | ±0.3 |
| 外型尺寸 (mm) | 1500 × 1150 × H2000 |
| 良品率 | ≥ 99% |
主要用于方形锂离子动力电池电芯的 Z 字型叠片,机械对位 + 双工位同步动作 + 隔膜主动放卷 + 自动尾卷贴胶,整机效率 0.9-1.0s/pcs,良品率 ≥99%。
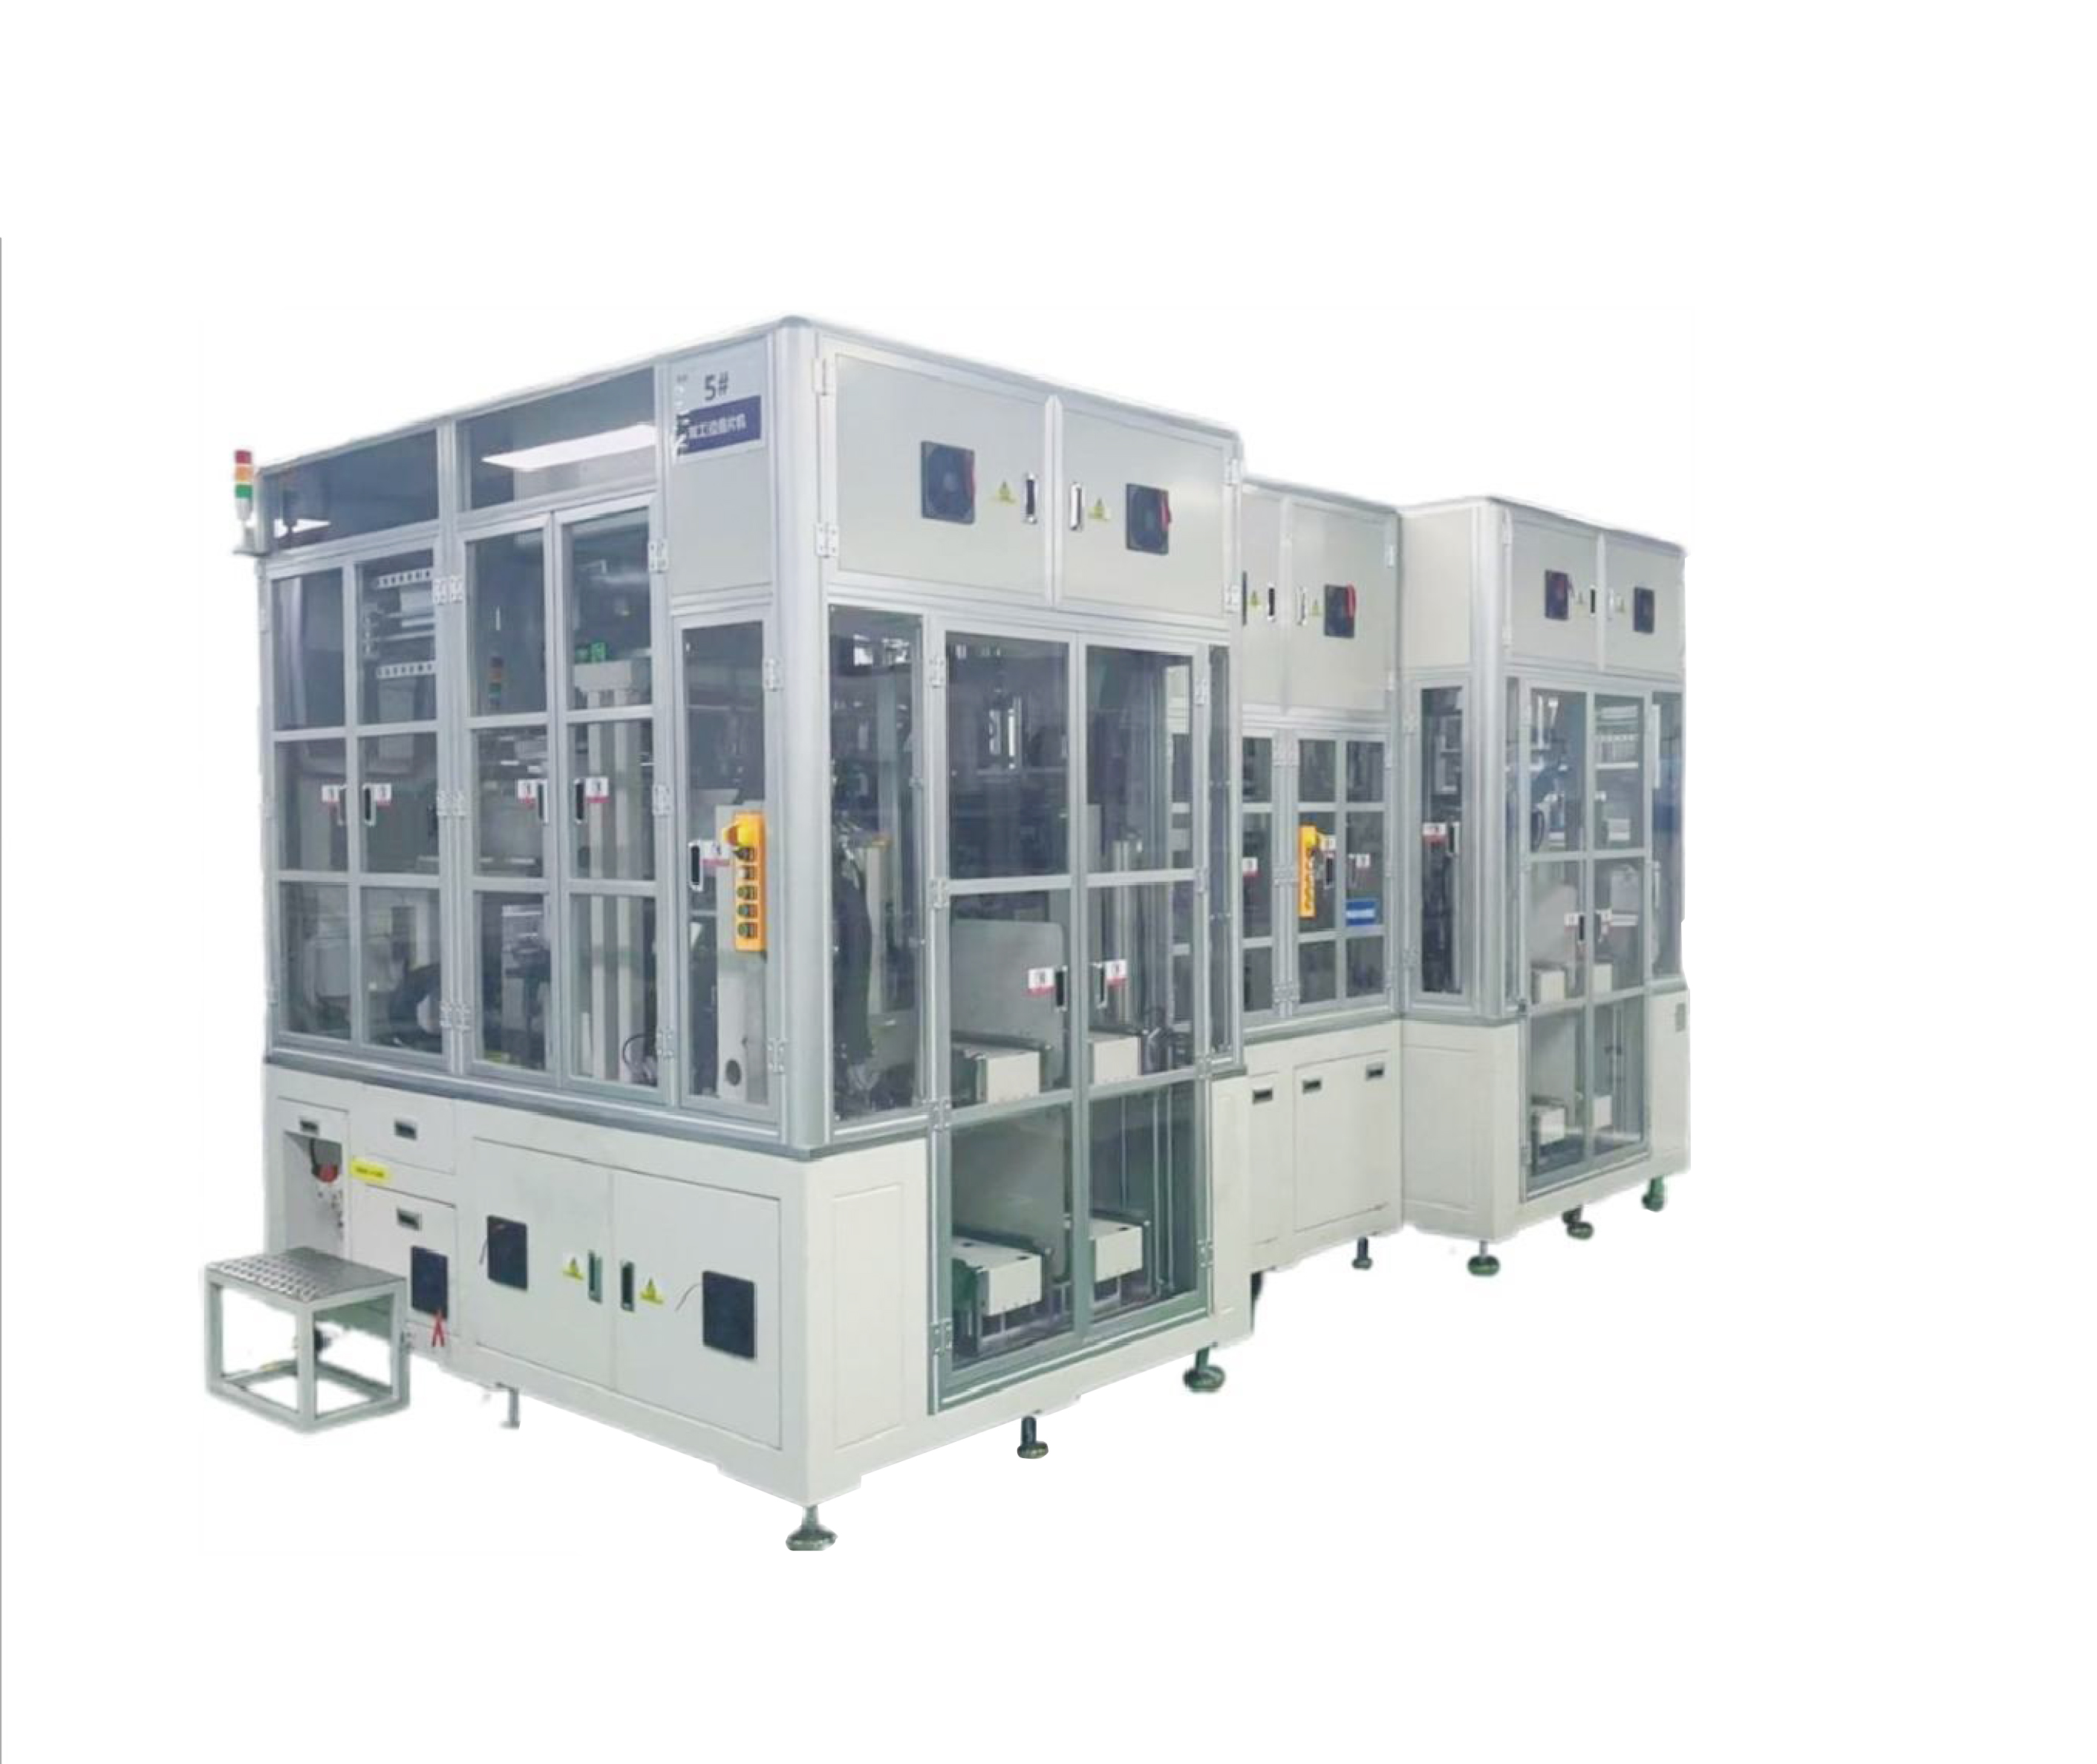
从放卷到贴胶,每个工序都由精准的机械与电控协同完成。
关键性能指标一览(具体可按客户电芯规格定制)。
| 电芯宽度 W (mm) | 30 - 200 |
| 电芯长度 L (mm) | 90 - 300 |
| 电芯厚度 T (mm) | 0 - 30 |
| 电芯极耳长度 (mm) | 10 - 30 |
| 效率 (s/pcs) | 0.9 - 1.0 |
| 相邻极片对齐度 (mm) | ±0.2 |
| 单只电芯辅助时间 | ≤ 10S |
| 隔膜对齐度 (mm) | ±0.2 |
| 叠片电芯整体对齐度 | ±0.3 |
| 极片隔膜中心对齐度 | ±0.3 |
| 良品率 | ≥ 99% |
| 故障率 | ≤ 3% |
面向方形/大容量锂电池的高速叠片旗舰机型,集成 CCD 视觉在线检测 + 双工位同步动作 + 吸刷双重除尘方案,以行业领先的辅助时间和准交效率,服务客户规模化产线。
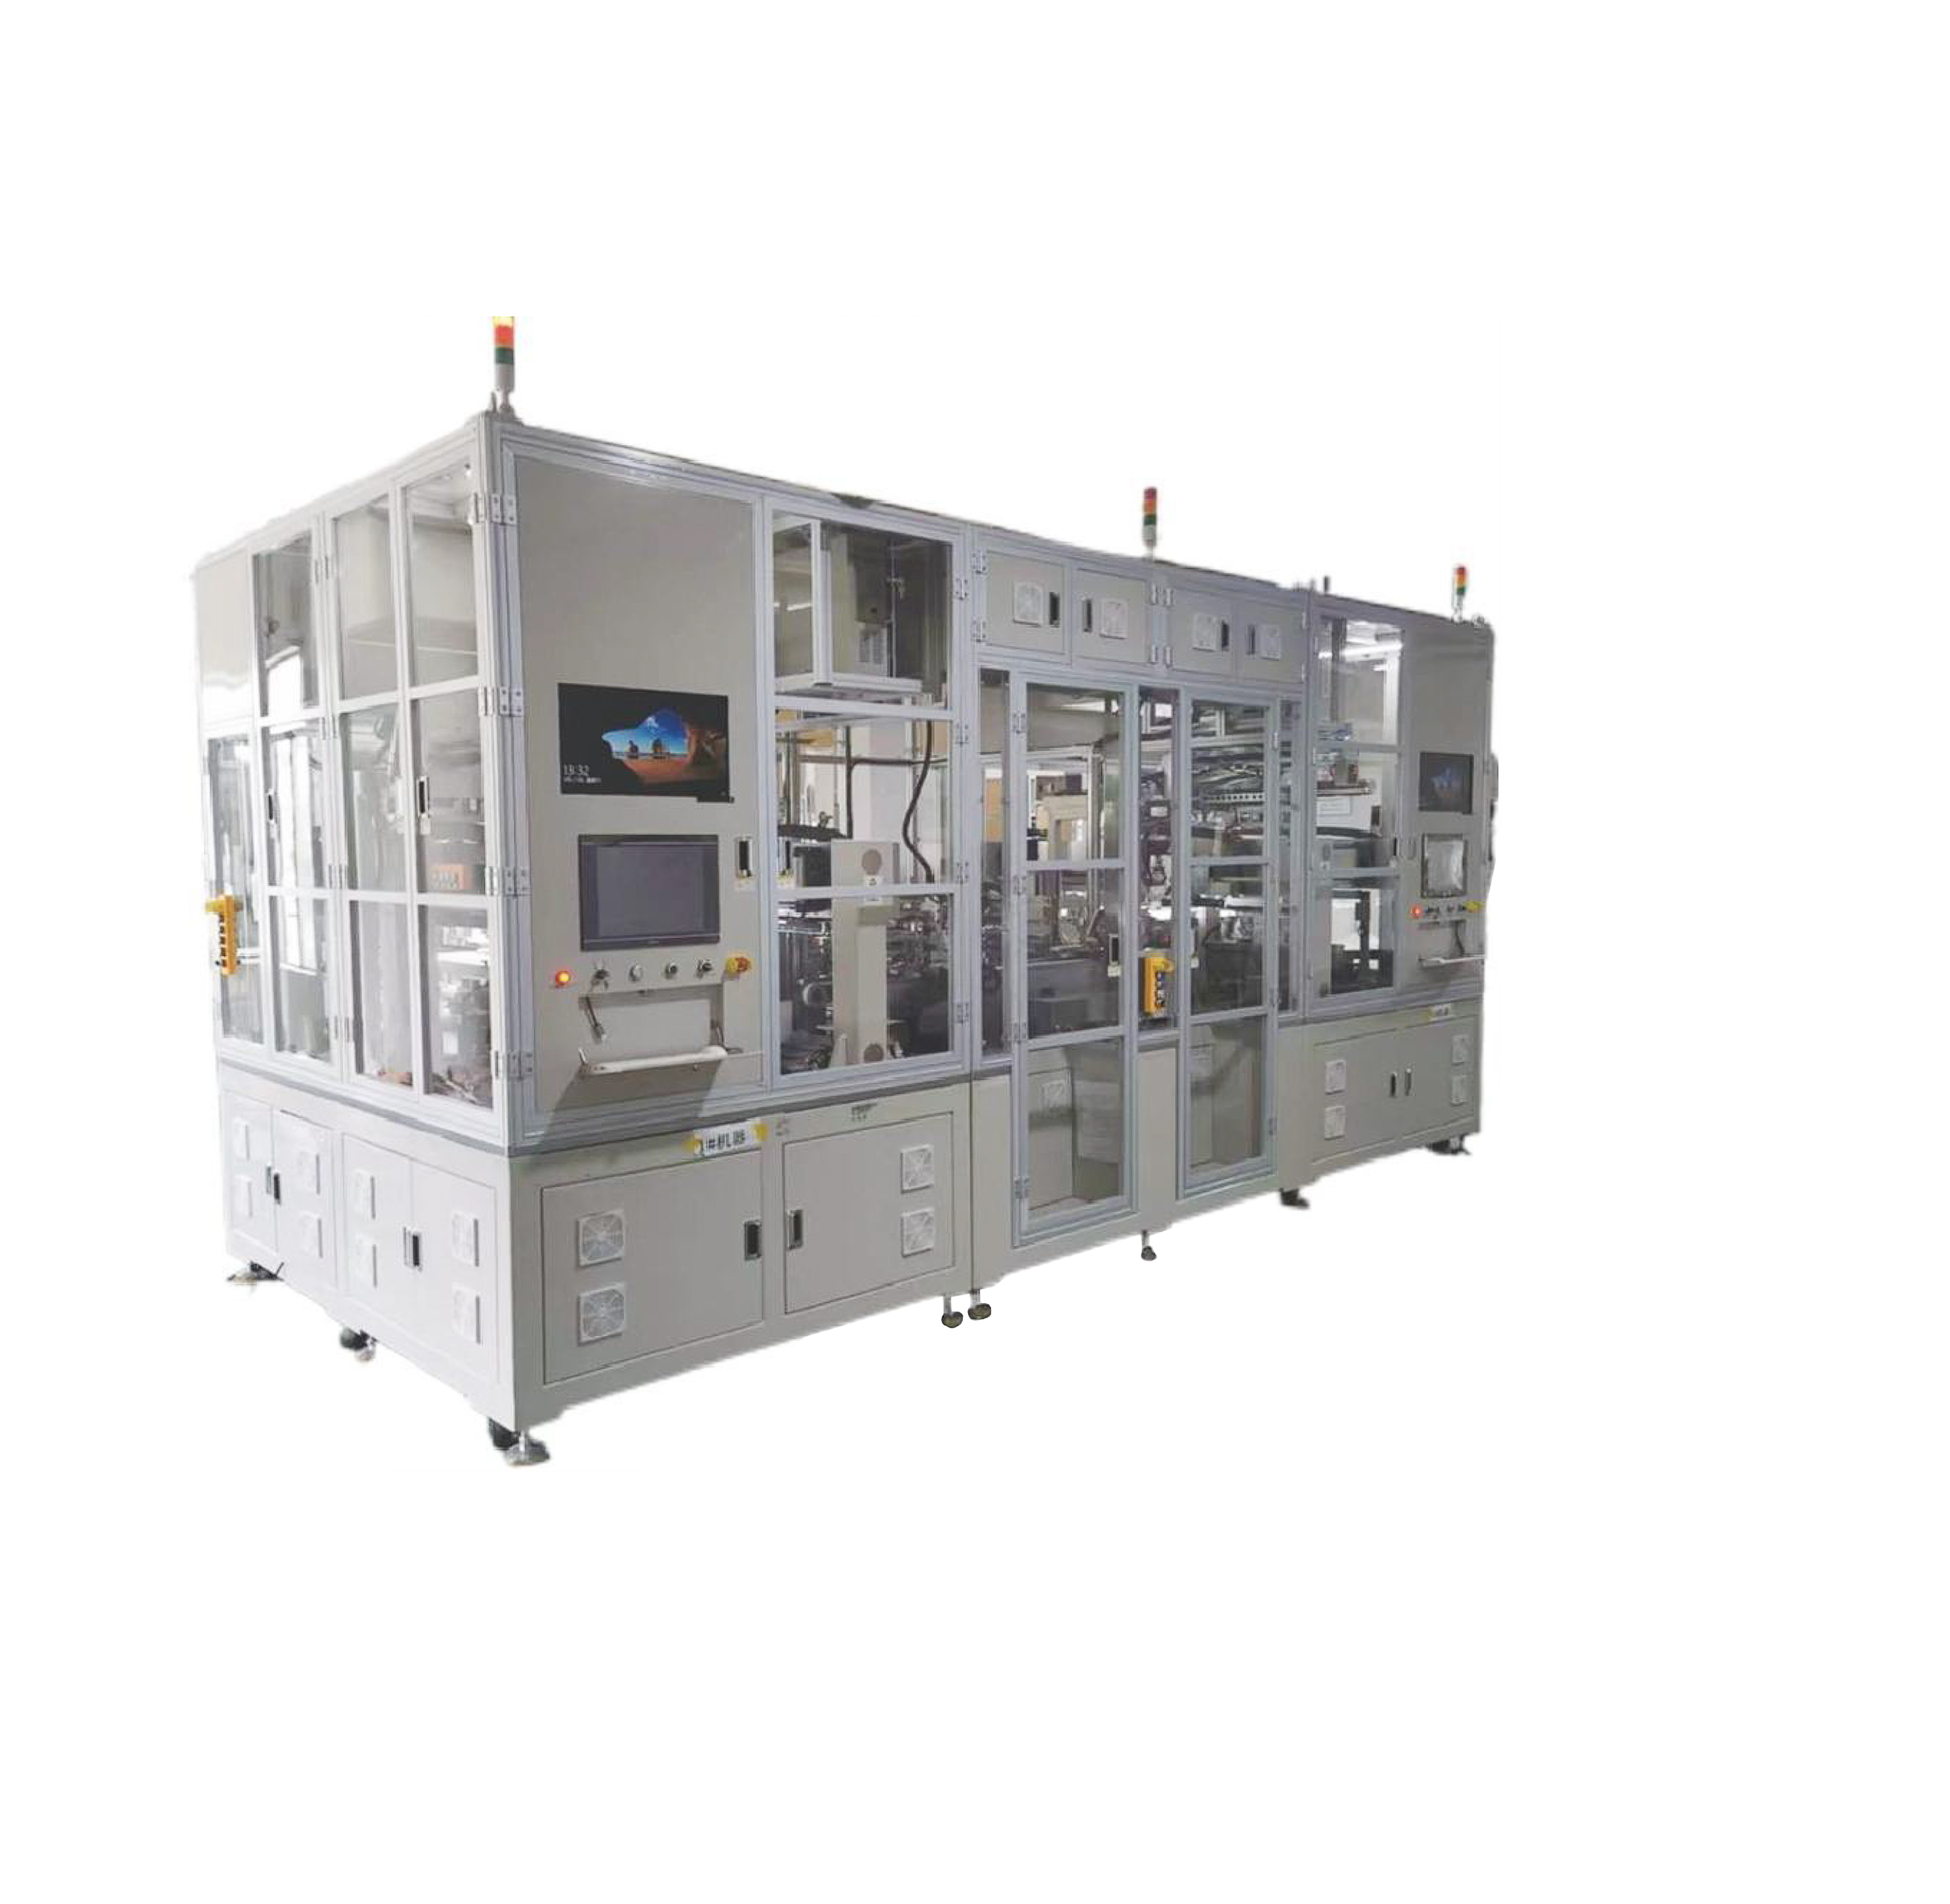
围绕"高速、稳定、灵活、易用"四大维度打造旗舰叠片设备。
辅助时间比同行低 30%,单只电芯 ≤10S,整体节拍优势明显。
视觉极片尺寸采集 + 毛刺与缺陷自动剔除,中心对齐度 ±0.15mm。
切割与叠片工序无缝衔接,实现 98% 的切叠转换率,减少废片损失。
各组件标准化、可插拔,按客户电芯规格灵活选配,交付更高效。
关键性能指标一览(具体可按客户电芯规格定制)。
| 电芯宽度 W (mm) | 80 - 200 |
| 电芯长度 L (mm) | 260 - 420 |
| 电芯厚度 T (mm) | 8 - 20 |
| 电芯极耳长度 (mm) | 8 - 30 |
| 效率 (s/pcs) | 整机 0.25 - 0.35单工位 0.5 - 0.7 |
| 相邻极片对齐度 (mm) | ±0.15 |
| 单只电芯辅助时间 | ≤ 10S |
| 隔膜对齐度 (mm) | ±0.2 |
| 叠片电芯整体对齐度 | ±0.3 |
| 极片隔膜中心对齐度 | ±0.3 |
| 外型尺寸 (mm) | 4500 × 4000 × 2800 |
| 良品率 | ≥ 99% |
| 故障率 | ≤ 3% |
每一项指标都源自佳兴对工艺细节的深度打磨。
通过优化动作链路与并联工序,将单只电芯辅助时间压缩到 10 秒以内,整机效率较行业平均显著提升。
双工位同步叠片设计,单一动作 0.5S/片,综合叠片效率 0.25 - 0.3S/片,兼顾产能与精度。
视觉极片尺寸采集数据,毛刺和缺陷自动检测剔除,极片中心对齐度 ±0.15mm,提升良率与一致性。
采用吸刷双重除尘方案,配合漏斗式导料结构,避免极片在叠片过程中被再次污染,提升电池一致性。
已有 400×800mm 大型叠片生产案例;研发、生产和调试团队拥有近 10 年以上行业经验,落地能力强。
从需求咨询到售后服务,全流程专业团队对接,让合作更简单、更省心、更长久。
从首次咨询到长期售后,每个环节都有专属工程师跟进。
专属销售工程师对接,深度了解客户电芯规格、产能需求、预算与时间计划
机械 + 电气 + 软件联合设计,输出可落地方案与设备布局图,支持客户评审优化
整机装配 + 72h 老化测试 + 木箱防震包装 + 全国干线直达,现场安装调试一站式
一年质保 + 终身维护,备件 48 小时送达,2 小时内电话响应,必要时 72 小时内上门
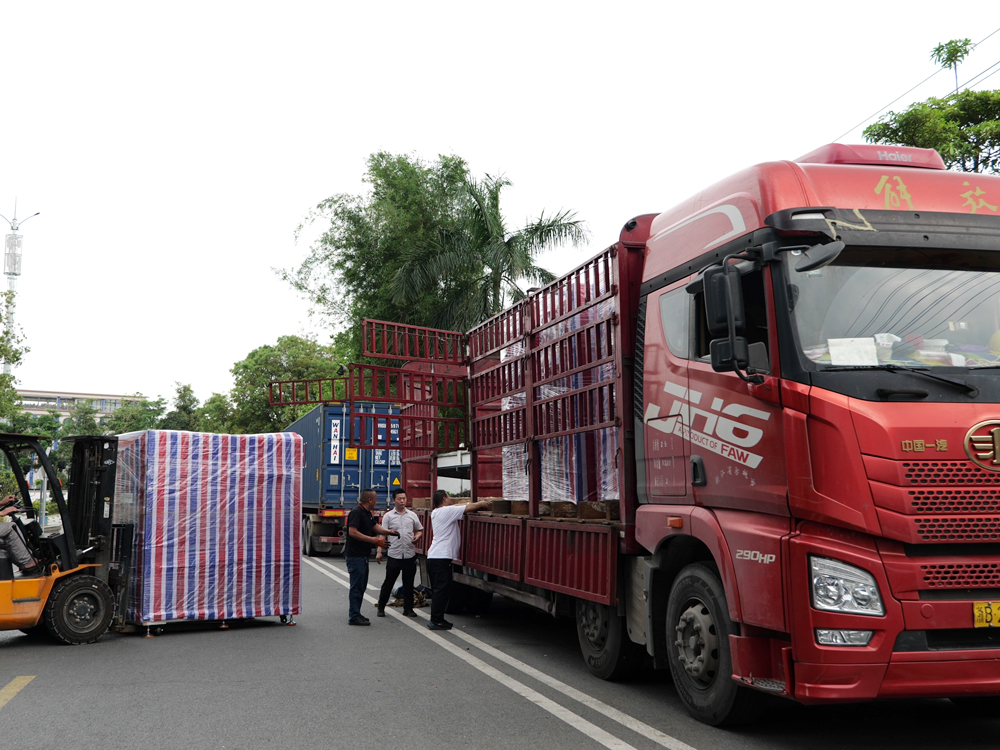
真实记录佳兴设备从厂区到客户现场的每一段旅程。
自有装卸团队 + 标准化木箱防震包装 + 货物清单双备份核对,确保每一台设备安全出厂。
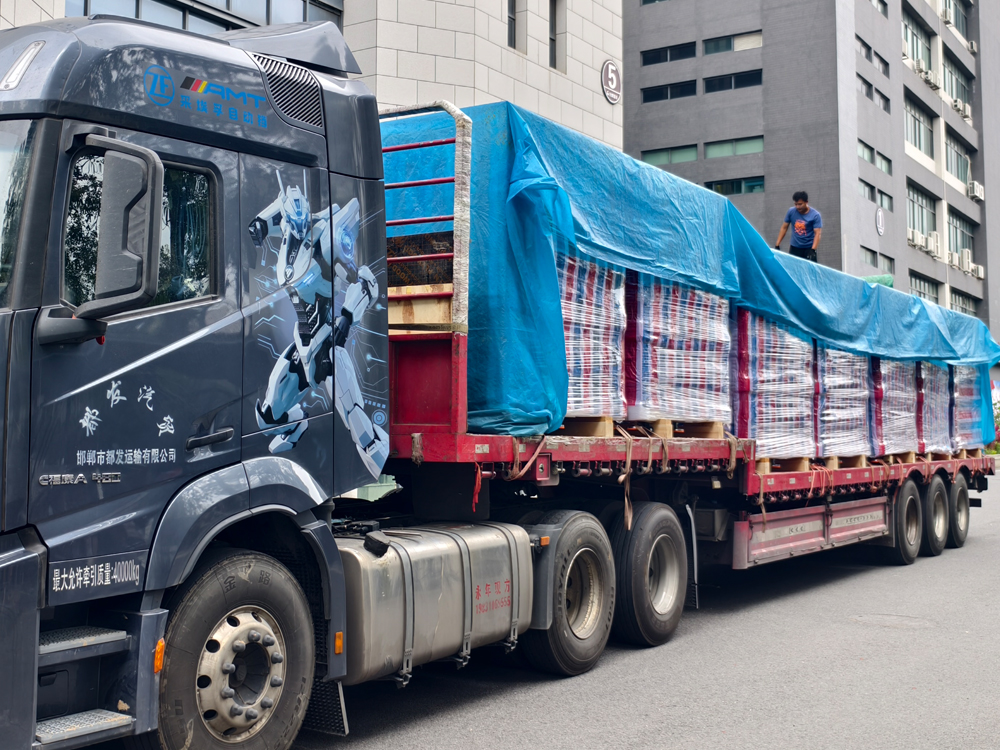
与多家头部物流公司长期合作,珠三角 / 长三角 / 京津冀 / 中西部主要城市最快 48 小时到达。
以 ISO 质量体系为根基,覆盖研发、采购、生产、测试、交付全流程,让每一台设备都经得起客户产线的严苛检验。
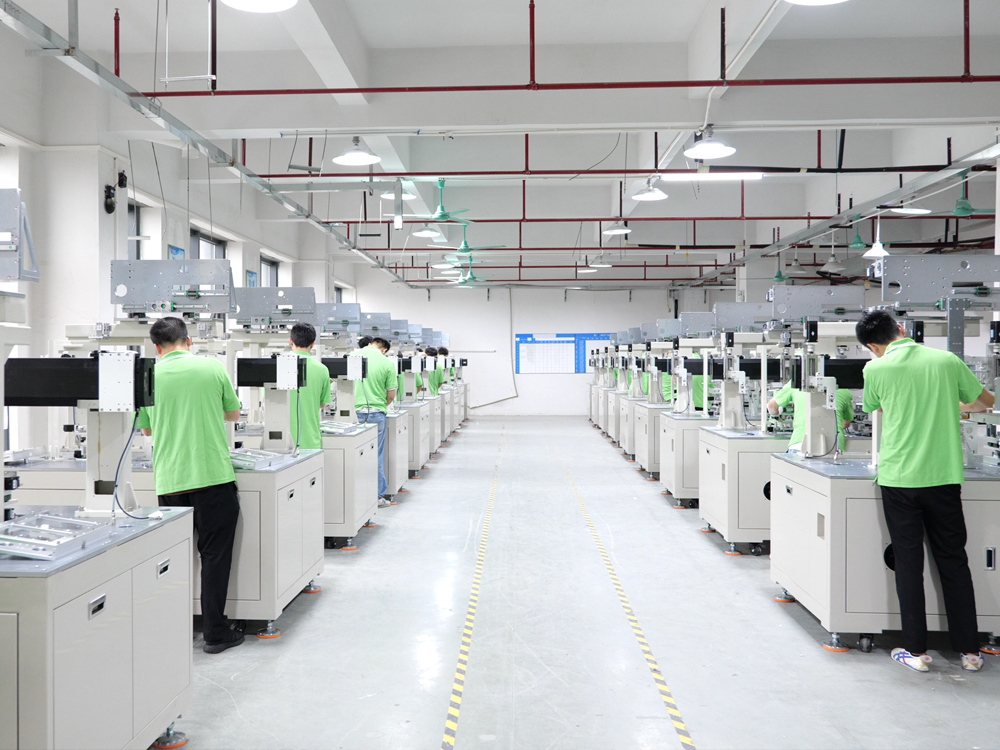
从原材料入厂到设备出厂,每个环节都有严格的质量把关。
核心零部件 100% 抽检,关键件全检
装配过程多道工序自检 + 专检
电气 / 机械 / 软件联调 + 精度标定
72 小时连续运行 + 关键参数记录
客户现场验收 + 一年质保服务
真实记录佳兴每一台设备从装配到交付的品控细节。
防静电环氧地坪 + 绿色工服分区 + 工位器具标准化,关键工位配备温湿度与洁净度监控,让每台设备的装配环境稳定可控。
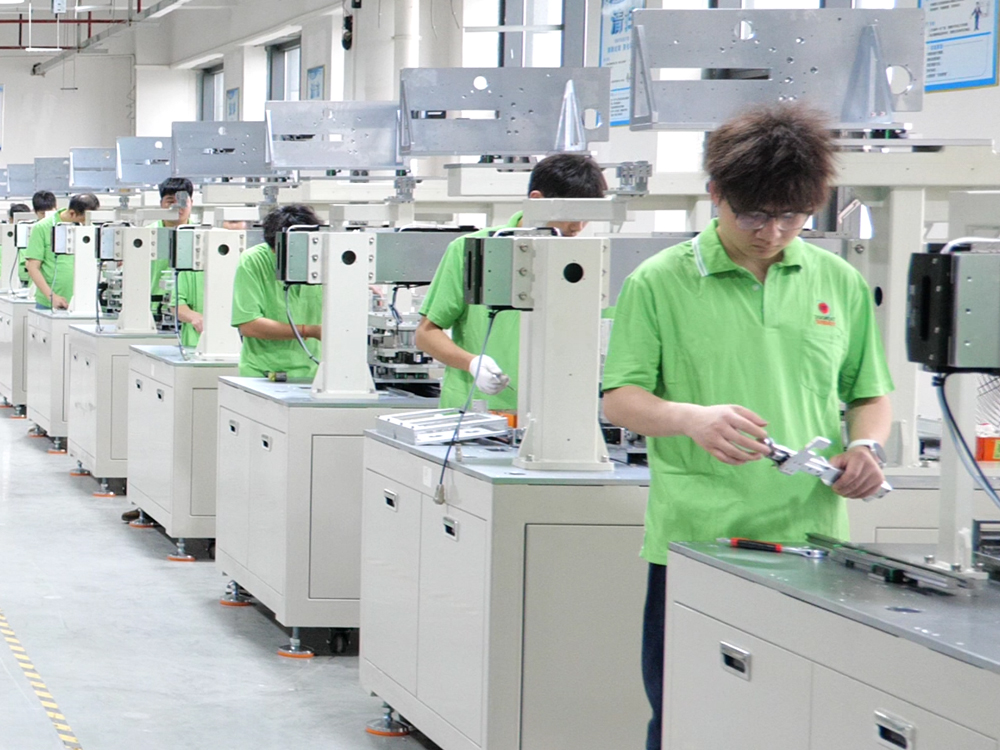
每位装配工程师持证上岗,关键紧固件采用扭力扳手校准,每台设备都有独立的装配记录卡,全程可追溯。
从研发设计到生产交付,全链路一体化能力,确保每台设备的高品质与高一致性。
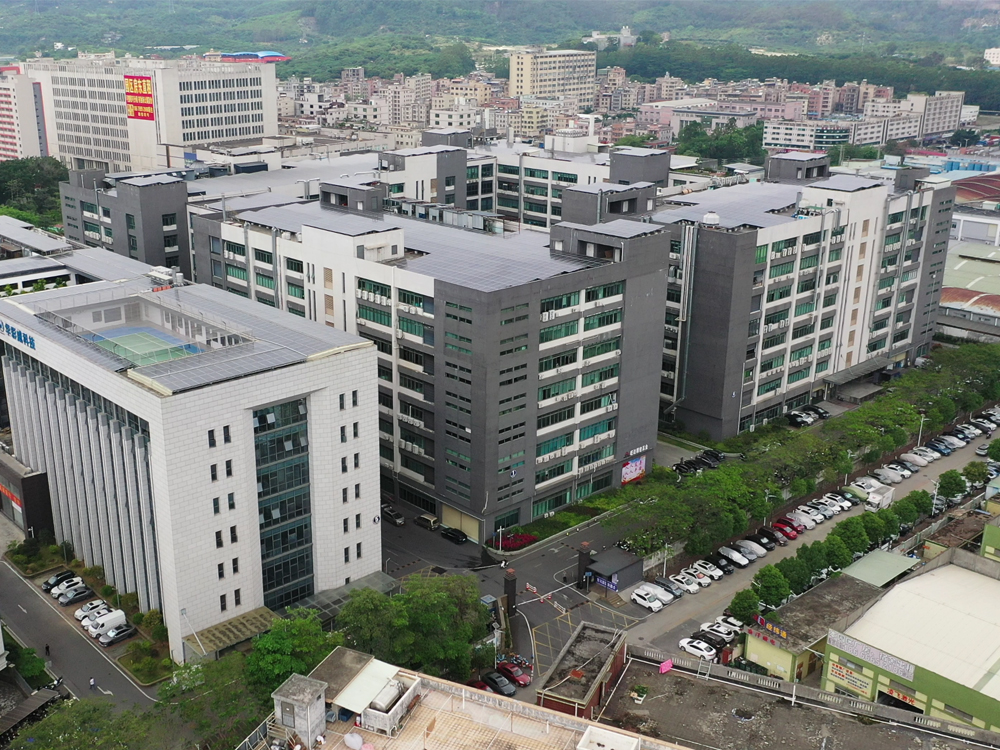
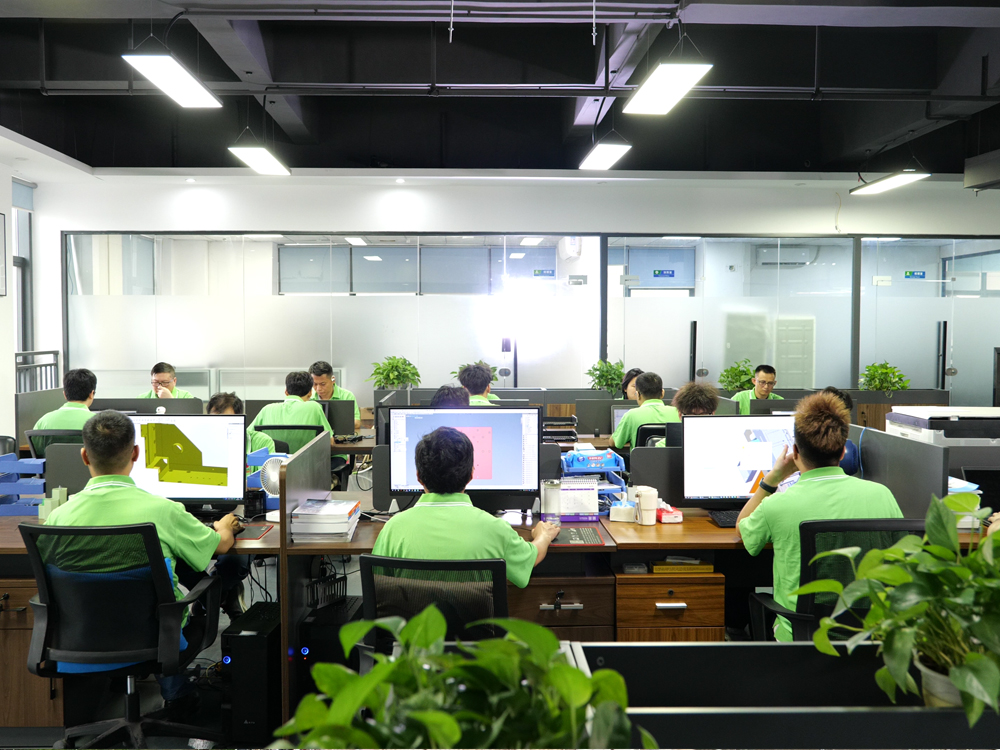
公司打造"研发设计—生产装配—质检测试—物流交付"完整闭环,从客户需求到设备出厂,全流程自有团队把控,杜绝外协环节的品质与周期风险。
依托模块化设计与标准化产线,可根据客户电池规格与产线节拍灵活定制方案,缩短交付周期,降低客户投入成本。
真实记录佳兴的研发办公、自动化产线与准时交付每一环。
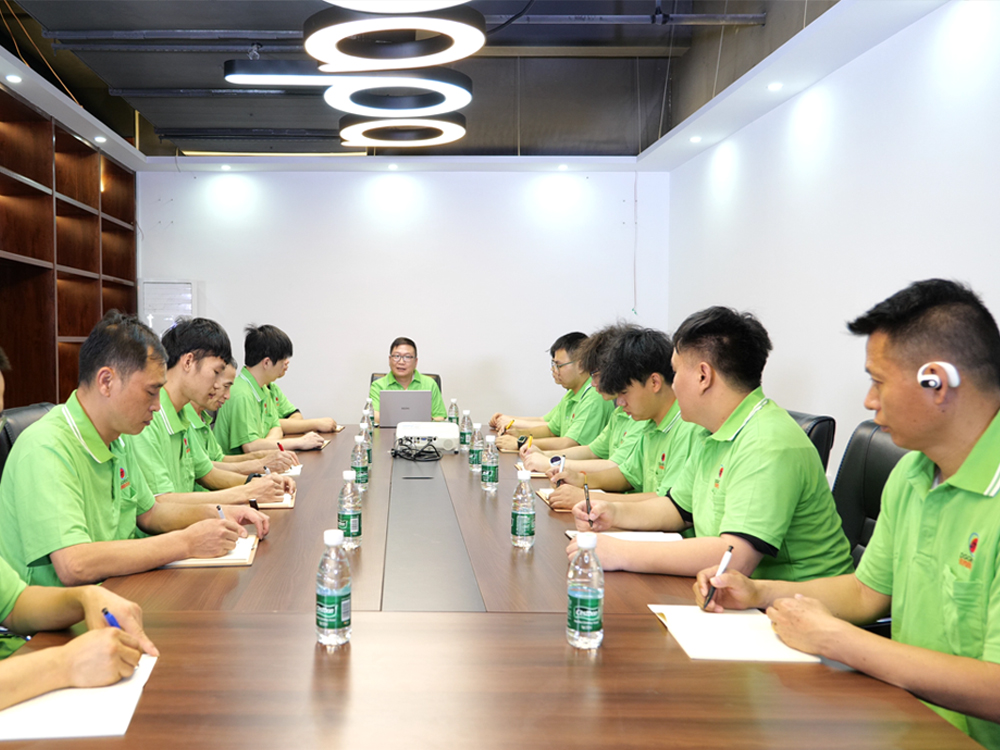
80+ 工程师团队,机械、电气、视觉、算法多专业协同,平均行业经验 8 年以上,深度理解锂电池生产工艺。
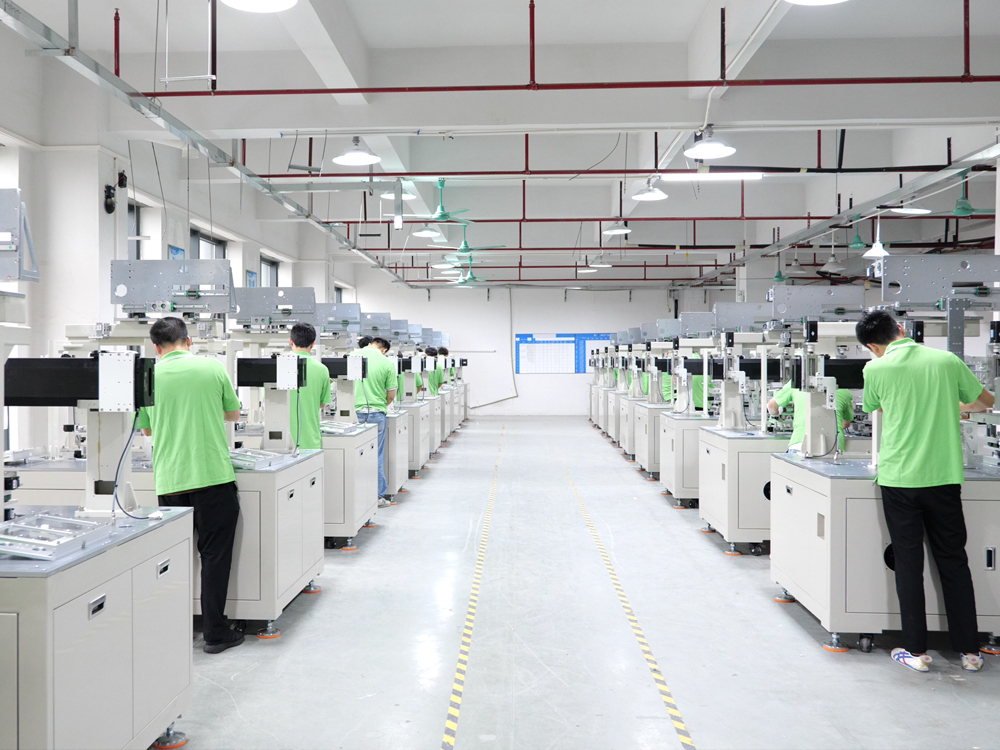
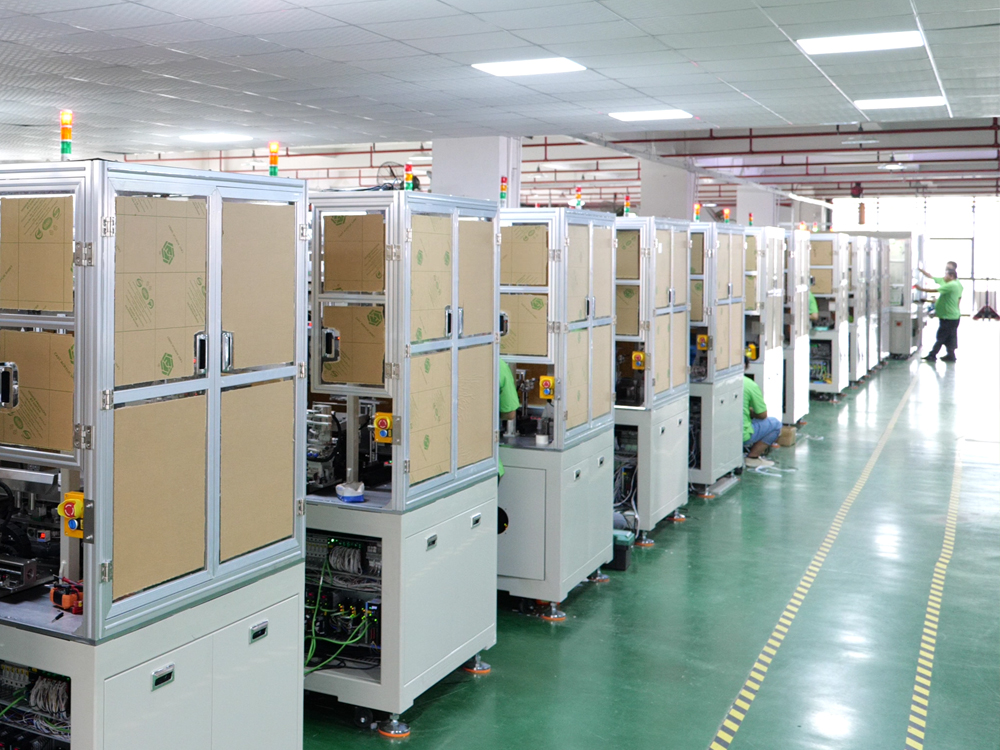
10+ 条全自动产线 7×24 运转,每台设备经过 72 小时连续运行测试,节拍精度 ±0.05mm,稳定性行业领先。
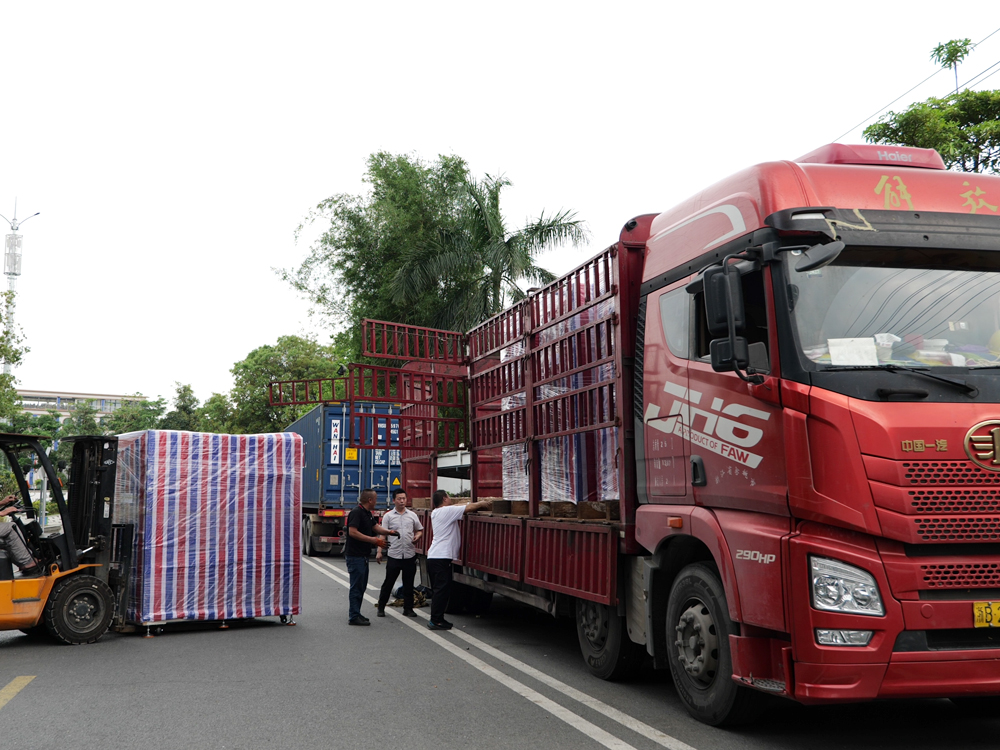
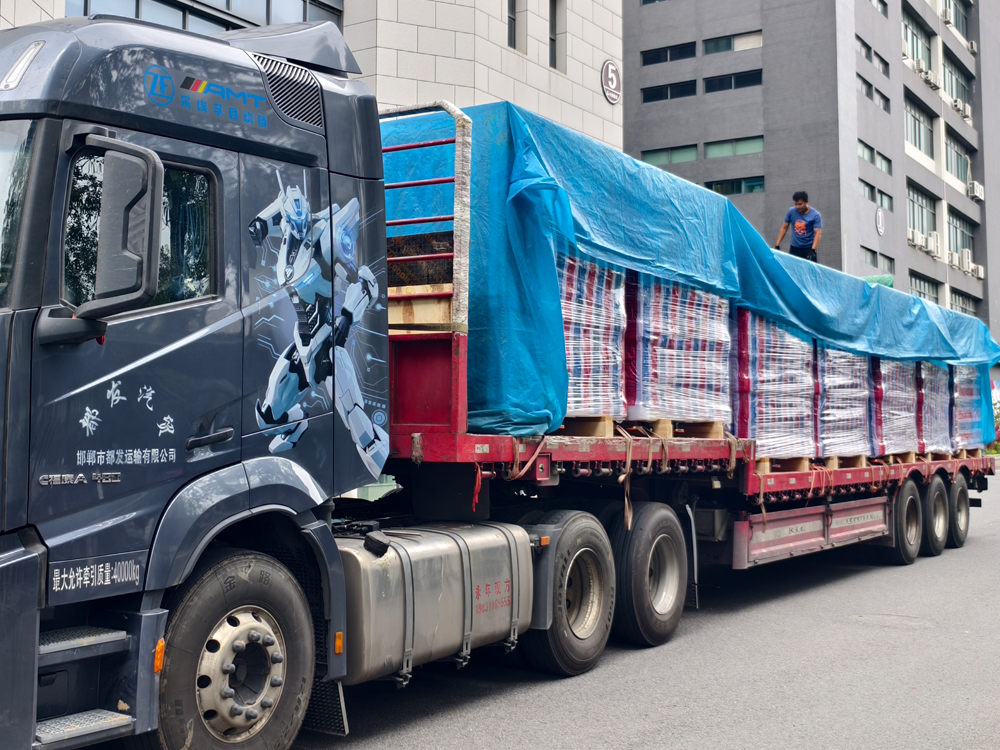
自有物流调度团队,整机木箱防震包装 + 全国干线直达,从出厂到客户现场最快 48 小时到达。
以持续创新驱动锂电池设备技术升级,掌握核心自主知识产权。
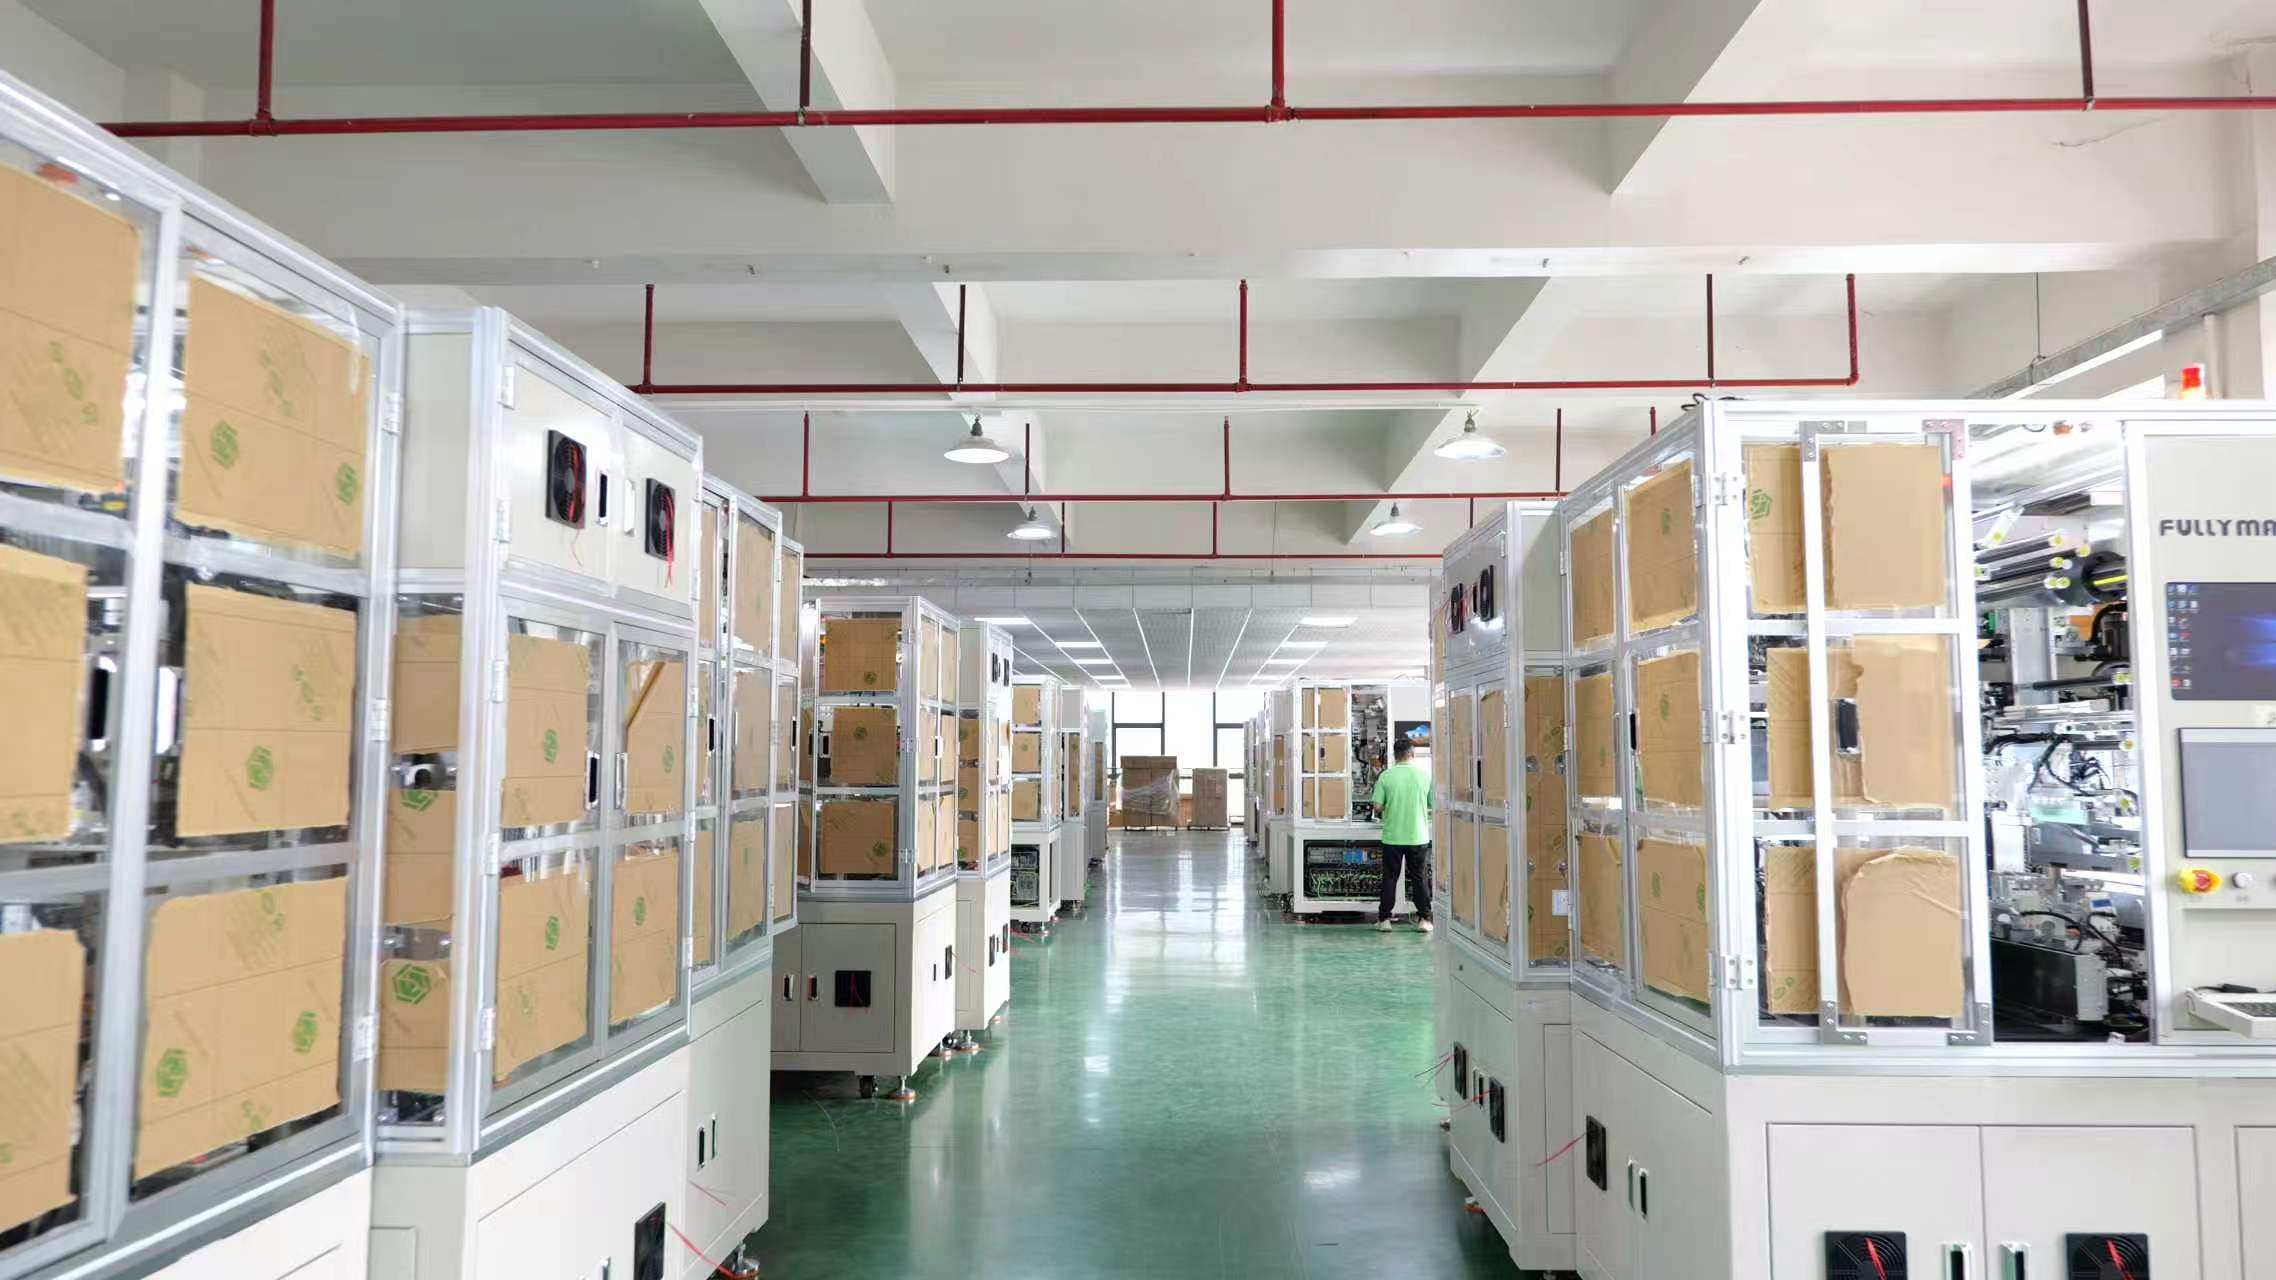
公司自 2016 年成立以来,始终坚持自主研发路线,已在锂电池叠片、模切、收料等关键工序形成完整的核心技术与专利布局。
研发团队深耕电芯成型工艺与设备自动化,围绕"高精度、高效率、高稳定性"持续打磨产品,技术指标行业领先。
依托自主研发与制造一体化优势,能够为客户快速定制专属方案,灵活应对不同电芯形态与产线节拍需求。
国家知识产权局授权发明专利,技术实力权威认证。
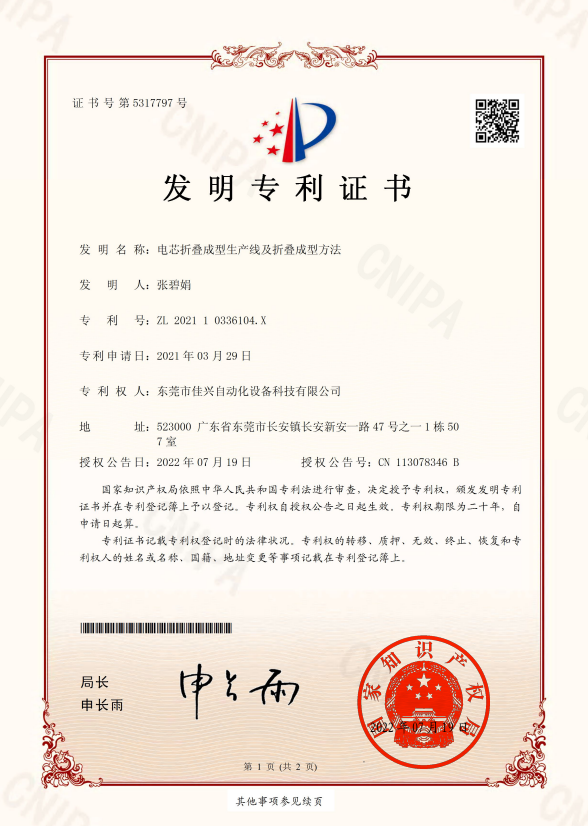
授权公告日:2022 年 07 月 19 日 · 专利权人:东莞市佳兴自动化设备科技有限公司
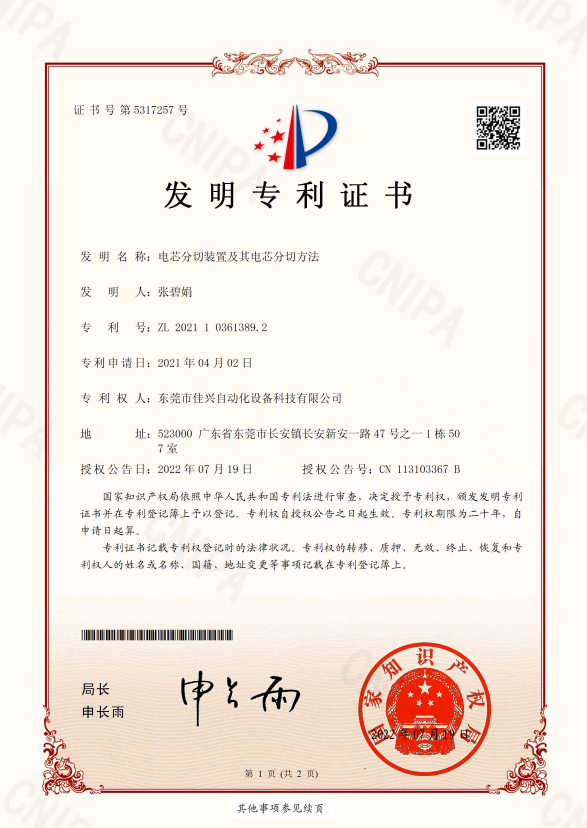
授权公告日:2022 年 07 月 19 日 · 专利权人:东莞市佳兴自动化设备科技有限公司
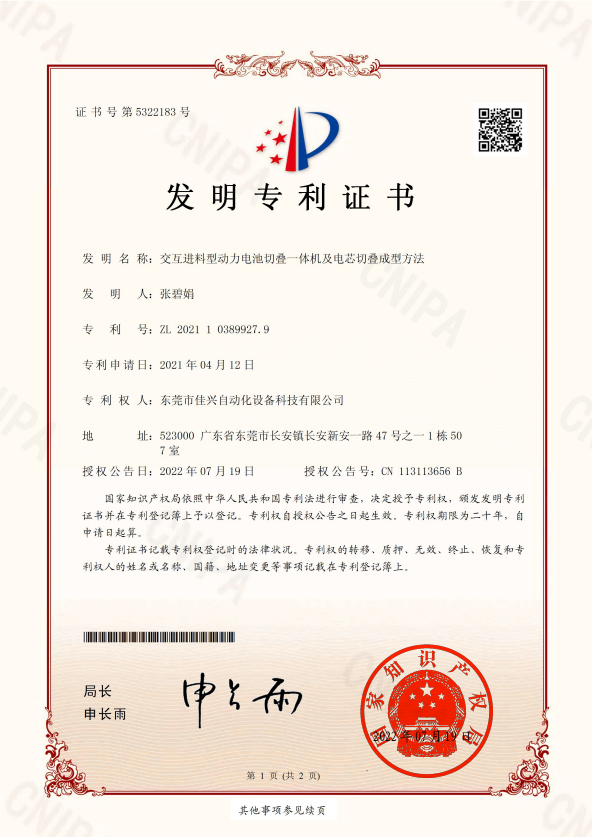
授权公告日:2022 年 07 月 19 日 · 专利权人:东莞市佳兴自动化设备科技有限公司
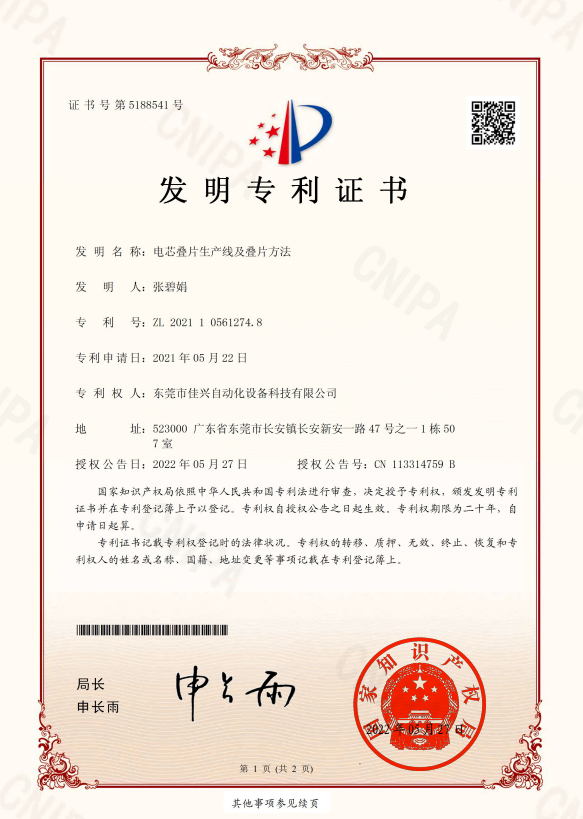
授权公告日:2022 年 05 月 27 日 · 专利权人:东莞市佳兴自动化设备科技有限公司
了解佳兴自动化的最新发展、技术成果与行业动态。
公司坚持自主创新,为锂电池行业提供更高效、更智能的自动化解决方案。
凭借技术实力与研发投入,公司在锂电池设备领域再获多项专利授权。
公司持续通过 ISO 质量体系认证,研发与品质管理保持高水准运行。
感恩客户与伙伴一路同行,佳兴将继续以技术驱动锂电池装备创新发展。
欢迎来电来函咨询,我们将及时为您提供专业的服务。